چرا عملیات حرارتی تعیین میکند که آیا یک مته دکمهای رزوهدار در حین کار دوام میآورد یا خیر
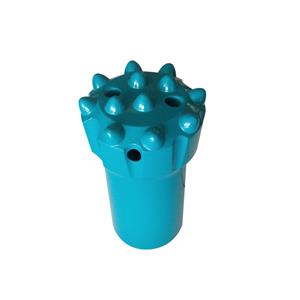
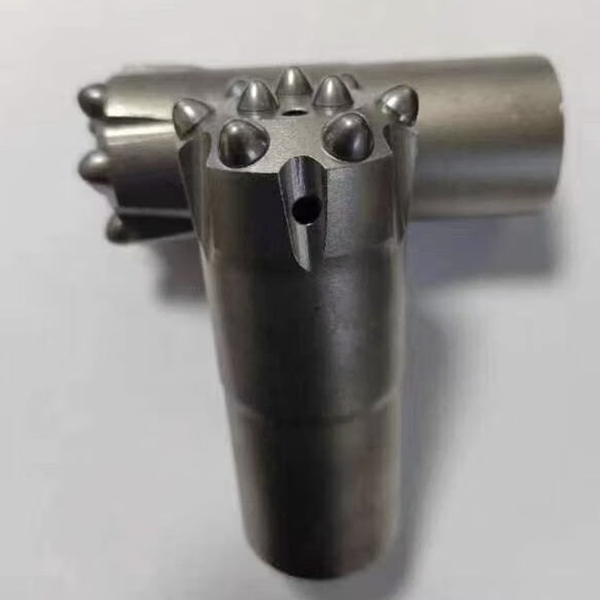
یک مته دکمهای رزوهدار میتواند وقتی از کارخانه خارج میشود، بینقص به نظر برسد. رزوهها تمیز هستند. دکمههای کاربیدی محکم سر جای خود قرار میگیرند. روکش بدنه صاف است.
بعدش میره زیر خاک.
چند ساعت بعد از سوراخکاری سخت، داستان میتواند بسیار متفاوت باشد. یک مته گیج خود را نگه میدارد، دکمهها را محکم نگه میدارد و برای تغییر بعدی آماده میشود. دیگری خیلی زودتر از آنچه انتظار میرود دچار آسیب رزوه، ترکهای بدنه، ساییدگی غیرطبیعی یا شل شدن قطعات میشود.
این تفاوت همیشه از بیرون قابل مشاهده نیست. اغلب، به عملیات حرارتی مربوط میشود.
برای یک مته دکمهای رزوهدار، عملیات حرارتی آخرین مرحله زیبایی نیست. این فرآیندی است که تعیین میکند آیا بدنه فولادی تعادل مناسبی از استحکام، چقرمگی، مقاومت در برابر سایش و مقاومت در برابر خستگی برای حفاری سنگ با ضربه بالا دارد یا خیر.
اگر این تعادل را اشتباه رعایت کنید، یک طراحی مته خوب هم میتواند در میدان عمل شکست بخورد.
بدن یک دکمه بیت تحت فشار مداوم زندگی میکند.
حفاری سنگ کار سختی است. هر ضربه از مته سنگ، موج تنشی را از طریق آداپتور ساق، میله حفاری، رزوهها و بدنه مته ارسال میکند. همزمان، مته میچرخد، کاربیدها سنگ را خرد و برش میدهند و شستشو، خردههای ساینده را از طریق سطح و شیارها منتقل میکند.
بدنهی مته دکمهای رزوهدار باید از پس همه این فشار بربیاید.
به سختی کافی برای مقاومت در برابر سایش در اطراف رزوهها، سوراخهای شستشو و محل قرارگیری دکمهها نیاز دارد. همچنین به چقرمگی کافی برای جلوگیری از ترک خوردگی شکننده در اثر ضربه نیاز دارد. اگر خیلی نرم باشد، مته به سرعت فرسوده میشود. اگر خیلی سخت باشد، بدنه میتواند در برابر ترک خوردگی در شرایط سخت حفاری آسیبپذیر شود.
به همین دلیل است که عملیات حرارتی باید به عنوان یک فرآیند تولید کنترلشده مدیریت شود، نه یک دستورالعمل کلی.
شیمی فولاد اهمیت دارد. شکل و سطح مقطع مؤثر مته اهمیت دارد. اتمسفر کوره، نرخ گرمایش، زمان خیساندن، روش کوئنچ و چرخه تمپر کردن نیز اهمیت دارند. تغییر یکی از این متغیرها بدون درک سایر متغیرها، میتواند خواص نهایی را از آنچه طراحی نیاز دارد، دور کند.
با فولاد شروع کنید، نه کوره
فرآیند عملیات حرارتی مدتها قبل از ورود بدنهی مته به کوره آغاز میشود.
انتخابهای رایج فولاد آلیاژی برای متههای دکمهای رزوهدار ممکن است شامل گریدهایی مانند 45CrNiMoV یا 42CrMo باشد که به طراحی و فرآیند سازنده بستگی دارد. این مواد به این دلیل انتخاب میشوند که میتوانند پس از عملیات کنترلشده، ترکیبی مفید از استحکام و چقرمگی ایجاد کنند.
اما گواهی مواد به تنهایی تضمین کننده بدنه خوب نیست.
پس از آهنگری، پیش عملیاتهایی مانند نرماله کردن یا آنیل کردن میتواند به کاهش تنشهای داخلی، اصلاح ساختار دانه و ایجاد شرایط شروع یکنواختتر برای ماشینکاری و سختکاری نهایی کمک کند. نادیده گرفتن این مرحله یا انجام نامنظم آن میتواند بعداً در فرآیند مشکل ایجاد کند.
آمادهسازی سطح نیز مهم است. روغن، پوسته و آلودگی میتوانند بر گرمایش تأثیر بگذارند و به کربنزدایی سطح کمک کنند. این مهم است زیرا سطح دقیقاً جایی است که سایش رزوه، ساییدگی بدنه و آسیب خستگی اغلب از آنجا شروع میشود.
بدنه مته با لایه سطحی ناهمگون ممکن است در بازرسی اولیه قابل قبول به نظر برسد، اما در حین کار رفتار غیرقابل پیشبینی از خود نشان دهد.
کنترل گرمایش از استحکام محافظت میکند
یکی از رایجترین اشتباهات در عملیات حرارتی، در نظر گرفتن دما به عنوان تنها عدد مهم است.
اینطور نیست.
دمای گرمایش مورد نظر باید با گرید خاص فولاد و خواص نهایی مورد نیاز مطابقت داشته باشد. مراجع صنعتی ممکن است محدودههای کوئنچینگ حدود ۸۵۰ تا ۹۲۰ درجه سانتیگراد را برای برخی از بدنههای مته از جنس فولاد آلیاژی ذکر کنند، اما تنظیم صحیح، جهانی نیست. این دما باید از مشخصات فرآیند تأیید شده برای جنس، ابعاد و نتیجه مطلوب گرفته شود.
گرمای بیش از حد به طور ویژه مضر است. این امر میتواند باعث رشد دانه، کاهش چقرمگی و افزایش خطر رفتار شکننده در اثر ضربه شود. بدنه مته ممکن است پس از عملیات حرارتی به اندازه کافی سخت شود، اما هنوز مقاومت در برابر ضربه لازم برای شرایط سخت حفاری را ندارد.
نرخ گرمایش نیز مهم است. یک مته دکمهای رزوهدار، یک بلوک فولادی ساده و یکنواخت نیست. این مته دارای مجاری شستشو، سوراخهای دکمهای، نواحی رزوهدار و تغییراتی در ضخامت مقطع است. گرمایش سریع یا ناهموار میتواند قبل از شروع کوئنچ، تنش حرارتی ایجاد کند.
برای هندسههای پیچیده، گرمایش مرحلهای و پیشگرمایش میتواند اختلاف دما بین سطح و هسته را کاهش دهد. این امر به کاهش احتمال اعوجاج یا ترک خوردگی در مرحله بعدی کمک میکند.
هدف صرفاً گرم کردن سریع بدن نیست، بلکه گرم کردن یکنواخت آن است.
خاموش کردن جایی است که خطر افزایش مییابد
کوئنچ کردن ساختار سختی را که برای مقاومت در برابر سایش لازم است، ایجاد میکند، اما در عین حال جایی است که تنش حرارتی خطرناک میشود.
انتخاب محیط خنککننده هم بر سرعت خنکسازی و هم بر خطر اعوجاج تأثیر میگذارد. آب و آب شور به شدت خنک میشوند، اما خنکسازی سریع آنها میتواند احتمال ترک خوردن یا تغییر شکل را افزایش دهد. روغن عموماً کمتر شدید است و میتواند پروفیل خنکسازی کنترلشدهتری را برای بسیاری از کاربردهای متههای رزوهدار فراهم کند.
هیچ واسطه کوئنچ «بهترین» جهانی وجود ندارد. این تصمیم به سختیپذیری فولاد، ابعاد مته، هندسه و هدف نهایی عملکرد بستگی دارد.
آنچه اهمیت دارد، کنترل مداوم است.
محیط کوئنچینگ به دما و گردش پایدار نیاز دارد. بدنه مته باید در جهت صحیح وارد محیط شود. خنکسازی ناهموار میتواند یک ناحیه را سختتر، ناحیه دیگر را نرمتر و ناحیه دیگر را تحت تنش پسماند بیش از حد قرار دهد. در استفاده میدانی، این نقاط ضعف معمولاً خود را در اطراف ریشههای رزوه، ویژگیهای شستشو یا انتقال در پروفیل بدنه نشان میدهند.
به همین دلیل است که یک خط عملیات حرارتی باید کوئنچ را به عنوان یک عملیات تکرارپذیر در نظر بگیرد، نه به عنوان یک مرحله ساده غوطهوری و خنکسازی.
عملیات حرارتی به بدنه مته تعادل کاری میدهد
یک جسم تازه کوئنچ شده ممکن است سخت باشد، اما سختی به تنهایی هدف نیست. فولاد تمپر نشده یا تمپر شده ضعیف میتواند تنش بیش از حد را حفظ کند و برای سوراخکاری ضربهای بیش از حد شکننده شود.
عملیات تمپرینگ، تنش پسماند را کاهش داده و سختی و چقرمگی را در محدوده قابل استفاده تنظیم میکند.
زمانبندی مهم است. به تأخیر انداختن عملیات تمپر کردن پس از کوئنچ میتواند خطر ترک خوردن را افزایش دهد. دما و زمان نگهداری نیز باید برای فولاد خاص و خواص مورد نظر انتخاب شوند. به عنوان مثال، برخی از کاربردهای متههای با چقرمگی بالا از دماهای تمپر کردن بالاتر از 550 درجه سانتیگراد استفاده میکنند، و سختی نهایی بدنه اغلب در محدوده کنترل شدهای مانند HRC 44-48 هدف قرار میگیرد. این ارقام، مراجع فرآیند هستند، نه جایگزینی برای مشخصات عملیات حرارتی واجد شرایط سازنده.
سوال اصلی همیشه یکسان است: آیا بدنه مته میتواند ضربات مکرر را بدون از دست دادن مقاومت سایشی که از رزوهها و محل قرارگیری دکمههای آن محافظت میکند، جذب کند؟
این تعادلی است که یک چرخهی تمپرینگ خوب برای دستیابی به آن ساخته شده است.
جزئیات اطراف رزوهها و سوراخهای شستشو را نمیتوان نادیده گرفت
هر شکستی از همان ابتدا شروع نمیشود.
تغییرات داخلی تیز، نواحی ناهموار با برجستگی رزوه، خراشها و پرداخت ضعیف در اطراف شیارهای همسطح میتوانند تنش را متمرکز کنند. تحت عملیات کوئنچ و ضربههای مکرر، این نواحی به نقاط شروع احتمالی ترک تبدیل میشوند.
در طراحی و پرداخت خوب، در صورت امکان از شعاعهای صاف به جای گوشههای تیز استفاده کنید. نواحی بحرانی رزوه باید تمیز و عاری از آسیب باشند. سوراخها و شیارهای شستشو نیاز به توجه دقیق دارند زیرا سایش سایشی را با تغییر ضخامت مقطع ترکیب میکنند.
بهترین فرآیند عملیات حرارتی نمیتواند به طور کامل افزایشدهندههای تنش قابل اجتناب در طراحی قطعه یا ماشینکاری را جبران کند.
کنترل کیفیت، فرآیند را اثبات میکند
یک مته دکمهای رزوهدار را نباید فقط از روی ظاهر قضاوت کرد.
آزمایش سختی در چندین نقطه به تأیید ثبات در سراسر بدنه کمک میکند. آزمایشهای اطراف ریشه رزوه و سطح بدنه میتواند نشان دهد که آیا عملیات به نواحی مهمتر رسیده است یا خیر. بازرسی متالوگرافی میتواند لایه دیگری از کنترل را فراهم کند و مشکلاتی مانند گرمای بیش از حد، کربنزدایی یا ریزساختار نامناسب را بررسی کند.
برای پیمانکاران حفاری، به همین دلیل است که کنترل کیفیت تأمینکننده اهمیت دارد. یک مته ارزانقیمت با عملیات حرارتی نامنظم ممکن است در نهایت به دلیل تعویض زودهنگام، کاهش نرخ نفوذ، خرابی رزوه و از کارافتادگی غیرمنتظره، هزینه بیشتری داشته باشد.
بدنه مته، پایهای است که کاربید، رزوهها و طراحی شستشو را در کنار هم نگه میدارد. وقتی عملیات حرارتی کنترل شود، کل ابزار شانس بهتری برای انجام کار خود دارد: سالم ماندن، ثابت ماندن روی گیج و انتقال موثر انرژی حفاری از طریق سنگ.