
تحلیل شکست ابزار حفاری سنگ و بهترین روشها برای افزایش طول عمر مفید
ابزارهای حفاری سنگ در یکی از سختترین محیطهای مکانیکی در معدن، تونلسازی، استخراج سنگ و ساخت و ساز کار میکنند. متهها، میلههای حفاری، آداپتورهای ساق پا و کوپلینگها باید انرژی ضربه مکرر را هنگام چرخش تحت بار و کار در سنگهای ساینده، گرد و غبار، آب و لرزش منتقل کنند.
از آنجا که این ابزارها اجزای مصرفی هستند، سایش پیشبینی میشود. با این حال، خرابی زودرس با سایش طبیعی متفاوت است. از بین رفتن دکمه کاربیدی، شکستگی بدنه مته، آسیب رزوه، شکستگی میله و ترک خوردگی زودرس ناشی از خستگی میتواند حفاری را مدتها قبل از رسیدن ابزار به عمر مفید مورد انتظار خود متوقف کند.
یک استراتژی کاربردی برای ابزار حفاری باید بر دو هدف متمرکز باشد: شناسایی علت واقعی خرابی و بهبود کل سیستم حفاری. عمر ابزار به طراحی، کیفیت مواد، فرآیند تولید، انتخاب ابزار، پارامترهای عملیاتی، نگهداری و عملکرد اپراتور بستگی دارد.
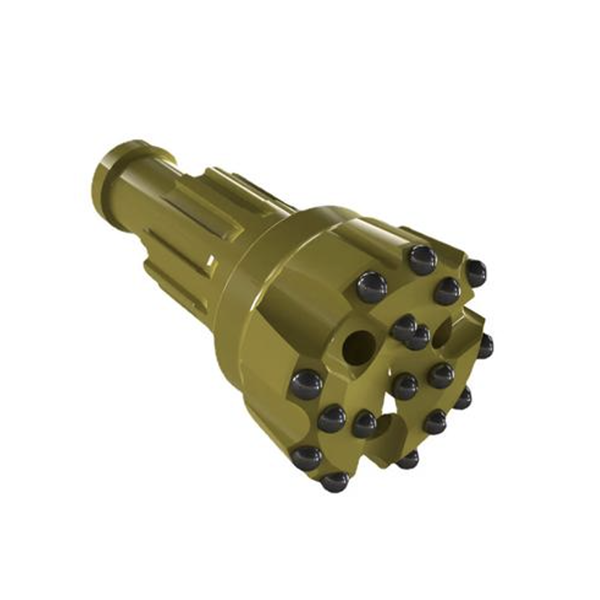
حالتهای رایج خرابی متههای حفاری
خرابیهای مته حفاری اغلب به سایش طبیعی و آسیب غیرطبیعی تقسیم میشوند. سایش طبیعی به تدریج با تماس مته با سنگ و خردههای حفاری رخ میدهد. آسیب غیرطبیعی شامل شکستگی قطعات کاربیدی، گم شدن دکمهها، شکستگی بدنه مته، ترک خوردن تیغهها و آسیب دیدن اتصالات است.
برای متههای تیغهای، بالهای برش نازک میتوانند به سرعت ساییده شوند و پایداری هندسی خود را از دست بدهند. با افزایش سایش شعاعی، سوراخ ممکن است از حالت گرد خارج شود، مقاومت چرخشی میتواند تغییر کند و راندمان برش کاهش یابد. اگر بدنه فولادی پشتیبانی کافی برای قطعات کاربیدی فراهم نکند، ممکن است قطعات کاربیدی از بین بروند.
متههای دکمهای الگوهای خرابی متفاوتی دارند. نمونههای رایج شامل از بین رفتن لبهی دکمه، شکستگی لبهی دکمهها، ترک خوردن دکمهها، ترک خوردن بدنه، «از بین رفتن سر» و شکستگی در اطراف نواحی پرفشار است. دکمههای لبهای به ویژه آسیبپذیر هستند زیرا اغلب بارگذاری ناهموار و تنش جانبی بالایی را تجربه میکنند.
با ادامه ضربات مکرر، ماده اطراف سوراخ دکمه ممکن است به صورت پلاستیکی تغییر شکل دهد. سوراخ میتواند به تدریج بزرگ یا گشاد شود و نیروی نگهدارنده روی دکمه کاربیدی را کاهش دهد. اگر تداخل سوراخ دکمه خیلی کوچک باشد، سختی بدنه مته خیلی کم باشد، یا فرآیند نصب دکمه نامنظم باشد، ماندگاری دکمه میتواند کاهش یابد و در نهایت باعث از بین رفتن دکمه شود.
لحیمکاری سخت، کیفیت آلیاژ لحیم، آمادهسازی سطح، کنترل حرارت و روش کار نیز میتوانند بر ماندگاری کاربید تأثیر بگذارند. یک قطعه کاربیدی تنها توسط یک عامل محکم نمیشود. این امر به تعامل هندسه قطعه، طراحی حفره، تکیهگاه بدنه فولادی، روش اتصال و شرایط سوراخکاری بستگی دارد.
شکستگی و خستگی بدنه مته
شکستگی بدنه مته اغلب یک مشکل خستگی است. ضربه و چرخش مکرر، به ویژه در نزدیکی تغییرات هندسی، تنش چرخهای ایجاد میکند. نواحی پرخطر معمول شامل انتقال بین انتهای ساق و دامن، پایین سوراخهای دکمه و مکانهایی با گوشههای تیز یا تغییرات ناگهانی مقطع است.
ترکهای خستگی معمولاً از یک نقطه ضعف شروع میشوند. این نقطه ضعف میتواند یک علامت ماشینکاری، گوشه داخلی تیز، تغییرات موضعی عملیات حرارتی، حفره خوردگی، وجود مواد اضافی یا آسیب ناشی از ضربه ناشی از جابجایی نادرست باشد. به محض شروع ترک، چرخههای مکرر حفاری میتواند باعث رشد آن تا شکستگی بدنه مته شود.
طراحی خوب مته، تمرکز تنش را کاهش میدهد. انتقالهای نرم، ضخامت دیواره کافی، شعاع فیله مناسب و قرارگیری متعادل دکمهها، همگی به توزیع یکنواختتر نیرو کمک میکنند. همچنین در تولید باید از عیوب سطحی ناهموار، عملیات حرارتی نامناسب و محافظت ناکافی در برابر خوردگی جلوگیری شود.
عملیات میدانی نیز به همان اندازه اهمیت دارد. حفاری خارج از مرکز، تماس ضعیف ساقه با مته، نیروی تغذیه بیش از حد و ضربه زدن با چکش میتواند آسیبهایی ایجاد کند که شکست خستگی را تسریع میکند.
حالتهای شکست میله حفاری
یک میله حفاری در معرض تنش ضربهای ترکیبی، تنش خمشی، تنش پیچشی و تنش مرتبط با خوردگی قرار دارد. بنابراین باید استحکام خستگی، چقرمگی ضربهای، مقاومت در برابر سایش و مقاومت در برابر رشد ترک بالایی داشته باشد.
شایعترین شکست میله حفاری، شکستگی است. شکستگیهای خستگی در طول چرخههای مکرر ایجاد میشوند و اغلب از یک نقص موضعی شروع میشوند. نقاط شروع بالقوه شامل آخالهای غیرفلزی، تخلخل، لکههای سفید، آسیب سطحی، کربنزدایی، حفرههای خوردگی، سایش رزوه و عملیات حرارتی ضعیف است.
شکست ترد میتواند ناگهانیتر رخ دهد. این شکست ممکن است به صورت یک سطح شکست کریستالی روشن با نشانههای کمی از رشد خستگی قبلی ظاهر شود. شکست ترد اغلب با نقص موضعی شدید، سختی بیش از حد، تنش پسماند نامطلوب، تغییرات ناگهانی مقطع، نقصهای آهنگری یا شرایط نامناسب عملیات حرارتی مرتبط است.
ساییدگی رزوه یکی دیگر از مشکلات عمده است. رزوههای شل یا آسیبدیده، انتقال انرژی را کاهش داده و باعث ایجاد حرکت در اتصال میشوند. این امر میتواند بارگذاری ضربهای را افزایش دهد، ترکهای ناشی از خستگی را تشدید کند و اتصال یا جدا شدن را دشوار سازد. بازرسی منظم رزوه و روانکاری صحیح ضروری است.
شکست انتهای ساقه همچنین میتواند ناشی از سختی نادرست باشد. انتهای ساقهای که خیلی نرم باشد ممکن است تغییر شکل دهد یا قارچ بزند. مقطعی که خیلی سخت باشد ممکن است در اثر ضربه ترک بخورد یا بشکند. پروفیل عملیات حرارتی باید برای سیستم مته و بار عملیاتی خاص طراحی شود.
بهبود عمر ابزار از طریق طراحی بهتر
عمر طولانیتر ابزار با طراحی ساختاری صحیح آغاز میشود. برای متههای دکمهای، اندازه، شکل، ارتفاع برآمدگی و محل قرارگیری دکمههای کاربیدی باید با شرایط سنگ و کاربرد حفاری مطابقت داشته باشد. دکمههای لبه به دلیل تحمل بارهای جانبی و خارج از مرکز شدید، به تکیهگاه کافی نیاز دارند.
کاهش شیب بیش از حد لبه دکمه میتواند توزیع بار و مقاومت در برابر ضربه را بهبود بخشد. تناسب صحیح با تداخل، کیفیت مناسب سوراخ دکمه و پشتیبانی قویتر از بدنه بیت میتواند باعث بهبود ماندگاری دکمه شود.
طراحی شستشو نیز به همان اندازه مهم است. شستشوی موثر، خردههای سنگ را از کف سوراخ خارج کرده و سنگزنی مجدد را کاهش میدهد. یک سیستم شستشوی خوب به کاهش مصرف انرژی، کاهش دمای مته و کاهش سایش سایشی کمک میکند. هنگامی که خردهها به طور موثر حذف نشوند، مته باید بارها و بارها مواد از قبل شکسته شده را خرد کند و باعث افزایش سایش هم در بدنه فولادی و هم در قطعات کاربیدی شود.
طراحی میله حفاری همچنین باید از طول عمر بالای آن پشتیبانی کند. رزوههای دقیق، هندسه مناسب رزوه، سختکاری سطحی کنترلشده و صافی خوب، همگی به کاهش آسیب اتصال و خطر خستگی کمک میکنند. نورد یا سایر روشهای شکلدهی کنترلشده ممکن است وضعیت سطح را در نواحی منتخب بهبود بخشد، اما فرآیند نهایی باید برای محصول خاص اعتبارسنجی شود.
کیفیت مواد و ساخت
انتخاب مواد باید بین چقرمگی، مقاومت در برابر سایش، استحکام خستگی، مقاومت در برابر خوردگی و قابلیت نگهداری کاربید تعادل برقرار کند. فولاد مته و فولاد بدنه مته باید برای شرایط عملیات حرارتی و حفاری سنگ مورد نظر انتخاب شوند.
مقاله منبع، چندین گرید و مرجع عملکرد فولاد تاریخی را فهرست میکند. این ارقام نباید به عنوان مشخصات جهانی در نظر گرفته شوند. انتخاب مواد مدرن باید بر اساس دادههای مهندسی واجد شرایط، توانایی تأمینکننده، هندسه ابزار مورد نیاز، شرایط سوراخکاری و استانداردهای قابل اجرا باشد.
کیفیت تولید نیز به همان اندازه مهم است. عملیات حرارتی باید کنترل شود تا از دکربوریزاسیون بیش از حد، سختی ناهموار، ترک خوردگی کوئنچ یا تنش پسماند نامطلوب جلوگیری شود. برای متههای لحیمکاری شده، تجهیزات گرمایشی باید امکان کنترل دمای ثابت را فراهم کرده و اکسیداسیون را به حداقل برسانند. بدنه فولادی و سطوح کاربیدی باید قبل از اتصال تمیز شوند.
برای متههای دکمهای، اگر فرآیند به درستی کنترل شود، جایگذاری گرم میتواند در بسیاری از کاربردهای با قطر متوسط و بزرگ، جایگذاری پایدار دکمه را فراهم کند. جایگذاری سرد نیز میتواند مؤثر باشد، اما نیاز به ماشینکاری دقیق سوراخ، پرداخت سطح خوب، تداخل مناسب و کنترل نصب قابل اعتماد دارد.
روشهای صحیح حفاری
حتی یک ابزار با طراحی خوب هم در صورت استفاده نادرست میتواند خیلی زود از کار بیفتد. اپراتورها باید چندین روش اساسی را دنبال کنند:
با تغذیه کنترلشده شروع به قلادهگذاری کنید و اجازه دهید مته قبل از اعمال قدرت کامل حفاری، در جای خود قرار گیرد.
میله مته، کوپلینگ و آداپتور ساق مته را در یک راستا و کاملاً درگیر نگه دارید.
برای حذف قلمهها و خنک کردن مته، شستشوی کافی را حفظ کنید.
از سوراخکاری خشک در مواقعی که ابزار و محل مورد استفاده نیاز به شستشو دارند، خودداری کنید.
ابزارها را مرتباً از نظر ساییدگی، ترک، دکمههای شل، رزوههای آسیبدیده و خوردگی بررسی کنید.
قبل از ایجاد آسیب جدی، کاربید ساییده شده را دوباره آسیاب کنید.
برای جدا کردن متهها از چکش دستی استفاده نکنید؛ از ابزارهای مناسب برای جدا کردن آنها استفاده کنید.
وقتی ابزاری گیر میکند، از ضربه زدن بیش از حد خودداری کنید. مطابق با دستورالعملهای ایمنی سازندهی دستگاه، از شستشوی کنترلشده و حرکات دقیق فرو بردن و جمع کردن ابزار استفاده کنید.
اجزای فرسوده یا آسیبدیدهی رشتهی حفاری را قبل از اینکه به سایر قسمتهای سیستم آسیب برسانند، تعویض کنید.
نتیجهگیری
شکست ابزار حفاری سنگ معمولاً نتیجه عوامل متقابل است تا یک نقص واحد. ترک خوردگی بدنه مته، از بین رفتن کاربید، شکستگی میله مته و سایش رزوه میتواند تحت تأثیر طراحی، جنس، عملیات حرارتی، کیفیت تولید، شرایط حفاری و عملکرد قرار گیرد.
مطمئنترین مسیر برای افزایش طول عمر دستگاه، رویکردی سیستمی است: انتخاب ابزار صحیح برای سنگ و دکل، استفاده از فرآیندهای تولید کنترلشده، حفظ پارامترهای حفاری مناسب، بازرسی منظم قطعات و آموزش اپراتورها برای جلوگیری از اقدامات آسیبزا. این امر باعث بهبود ثبات نفوذ، کاهش زمان از کارافتادگی و کاهش هزینه کل حفاری در هر متر میشود.



