
چگونه میلههای حفاری هیدرولیکی برای حفاری سنگ قابل اعتماد تولید میشوند؟
میله حفاری هیدرولیکی ممکن است شبیه یک لوله فولادی ساده به نظر برسد، اما بخشی بسیار مهندسی شده از سیستم حفاری سنگ است. این میله باید انرژی ضربهای قدرتمند، چرخش، محیط شستشو و نیروی تغذیه را از طریق رشته حفاری منتقل کند و در عین حال صافی خود را حفظ کرده و در برابر خستگی مقاومت کند.
در معدن، استخراج معادن، تونلسازی و حفاریهای زیربنایی، میله حفاری، مته سنگ را به مته متصل میکند. اگر میله خم شود، بیش از حد ساییده شود، رزوه آن آسیب ببیند یا زیر بار بشکند، حفاری بلافاصله متوقف میشود. نتیجه میتواند شامل از دست رفتن زمان تولید، آسیب دیدن ابزارها، کار بازیابی و یک سوراخ غیرقابل استفاده باشد.
به همین دلیل است که میلههای حفاری هیدرولیکی با کیفیت بالا از طریق یک توالی کنترلشده از بازرسی، ماشینکاری، عملیات حرارتی، صافکاری و محافظت در برابر خوردگی تولید میشوند. هر مرحله در عملکرد نهایی میله در میدان نقش دارد.
شروع با فولاد مته توخالی
فرآیند تولید با فولاد مته توخالی آغاز میشود. برخلاف میله فولادی توپر، فولاد توخالی دارای یک سوراخ شستشوی داخلی است که به هوا یا آب اجازه میدهد تا از طریق رشته مته عبور کرده و قلمهها را از کف سوراخ خارج کند.
قبل از شروع تولید، هر لوله فولادی باید بررسی شود. صاف بودن آن از اهمیت ویژهای برخوردار است. اگر ماده ورودی انحنای بیش از حد داشته باشد، باید قبل از ماشینکاری و عملیات حرارتی اضافی اصلاح شود. شروع کار با یک لوله صاف و یکدست به کاهش میزان انحراف نهایی کمک میکند و دقت سوراخکاری را در حین سوراخکاری بهبود میبخشد.
معمولاً برای این کار از تجهیزات صاف کردن نقطهای هیدرولیکی استفاده میشود. تکیهگاههای قابل تنظیم، میله را در موقعیت مناسب قرار میدهند و فشار کنترلشدهای در نقاط انتخابشده برای خمش صحیح اعمال میشود. این فرآیند نیاز به دقت دارد زیرا نیروی بیش از حد میتواند باعث آسیب موضعی یا تنش پسماند شود.
هدف فقط صاف به نظر رسیدن میله نیست، بلکه اطمینان از چرخش روان میله، انتقال موثر انرژی و کمک به نگه داشتن مته در مسیر سوراخ مورد نظر است.
ماشینکاری بدنه و بخشهای رزوه میله مته
پس از بازرسی و صافکاری اولیه، میله مته وارد فرآیند ماشینکاری میشود. مسیر دقیق آن به طراحی میله، سیستم رزوه، نوع کوپلینگ و قابلیت فرآیند سازنده بستگی دارد.
بخشهای رزوهدار بسیار مهم هستند زیرا میله مته را به آداپتور ساق، غلاف کوپلینگ و مته متصل میکنند. این اتصالات باید در برابر ضربه و چرخش مکرر بدون شل شدن، ساییدگی یا از دست دادن دقت ابعادی مقاومت کنند.
ناحیه رزوه ممکن است قبل از ماشینکاری آهنگری شود. این عمل باعث افزایش سطح مقطع ماده در ناحیه اتصال میشود که میتواند مواد بیشتری برای رزوه فراهم کند و استحکام ناحیه اتصال را بهبود بخشد. بسته به طراحی، تولیدکنندگان ممکن است از جوشکاری اصطکاکی برای اتصال یک آداپتور رزوهدار یا بخش انتهایی به بدنه میله نیز استفاده کنند.
جوشکاری اصطکاکی را میتوان به دو روش رایج استفاده کرد. در یک روش، ابتدا قطعه انتهایی به هم متصل میشود و سپس رزوه نهایی ماشینکاری میشود. در روش دیگر، قبل از اتصال قطعه جوشکاری اصطکاکی به بدنه میله، بخش رزوه ماشینکاری میشود. بهترین روش به طراحی محصول، کیفیت جوش، توالی ماشینکاری و الزامات کنترل کیفیت بستگی دارد.
پس از آهنگری یا جوشکاری، ماشینهای تراش کپی هیدرولیک یا ماشینهای تراش CNC، پروفیل خارجی و هندسه رزوه را ماشینکاری میکنند. ابعاد دقیق رزوه ضروری است. تناسب ضعیف رزوه میتواند منجر به کاهش انتقال انرژی، تسریع سایش، دشواری در جدا شدن یا خرابی زودهنگام اتصال شود.
ماشینکاری اضافی ممکن است شامل شیارهای دسته، تختهای آچار یا ویژگیهای مرتبط با درایو باشد. یک فرآیند فرزکاری افقی میتواند این جزئیات را با مکان و اندازه ثابت ایجاد کند.
آماده سازی سطح قبل از عملیات حرارتی
قبل از عملیات حرارتی، سطح میله باید تمیز باشد. سندبلاست یا شات بلاست معمولاً برای حذف روغن، پوسته و محصولات اکسیداسیون از روی بدنه میله استفاده میشود.
این مرحله مهم است زیرا آلودگی سطح میتواند بر ثبات عملیات حرارتی تأثیر بگذارد و بازرسیهای بعدی را دشوارتر کند. یک سطح تمیز همچنین به سازنده این امکان را میدهد که قبل از ورود میله به کوره، عیوب آشکار ماشینکاری، بینظمیهای جوش یا آسیب سطحی را شناسایی کند.
آمادهسازی سطح نه تنها جنبهی زیبایی دارد، بلکه از عملیات حرارتی تکرارپذیر، نتایج بهتر ساچمهزنی و محافظت مؤثرتر در برابر خوردگی پس از تولید نیز پشتیبانی میکند.
عملیات حرارتی برای مقاومت در برابر سایش و استحکام خستگی
عملیات حرارتی یکی از مهمترین مراحل در ساخت میله حفاری است. میلههای حفاری هیدرولیکی اغلب از فولادهای کمکربن، پرآلیاژ سختشونده در هوا یا گریدهای فولاد آلیاژی مرتبط ساخته میشوند که به دلیل تواناییشان در ایجاد یک لایه بیرونی سخت و در عین حال حفظ استحکام هسته، انتخاب شدهاند.
دو روش متداول برای عملیات حرارتی، کربندهی و سختکاری سطحی القایی هستند.
کربندهی، سطح میله را در اتمسفر کوره غنی از کربن، با کربن غنی میکند. این فرآیند میتواند یک پوسته مقاوم در برابر سایش در قسمت بیرونی میله و بسته به فرآیند، در داخل دیواره سوراخ شستشو ایجاد کند. پس از کربندهی، میله خنک و بازپخت میشود تا تعادل مطلوب بین سختی سطح و چقرمگی مغز حاصل شود.
مقاله منبع، دمای کربندهی حدود ۹۲۵ درجه سانتیگراد را توصیف میکند و مرجع سختی سطح را HRC 58-60 با سختی هسته نزدیک به HRC 43 ارائه میدهد. این ارقام باید به عنوان نمونههای فرآیندی در نظر گرفته شوند، نه مشخصات عمومی. تنظیمات واقعی باید توسط مهندسان عملیات حرارتی واجد شرایط بر اساس درجه فولاد، ابعاد میله، الزامات عمق پوسته و استانداردهای تولید محلی تأیید شوند.
سختکاری سطحی القایی از گرمایش با فرکانس بالا و به دنبال آن کوئنچ و تمپر کردن برای سخت کردن نواحی انتخاب شده استفاده میکند. بدنه میله را میتوان ابتدا عملیات حرارتی کرد و پس از آن عملیات تکمیلی در بخشهای رزوه انجام داد. این رویکرد به تولیدکنندگان اجازه میدهد تا سختکاری را در جایی که سایش بیشترین است متمرکز کنند و در عین حال چقرمگی را در سایر نواحی حفظ کنند.
هر دو روش در صورت کنترل صحیح میتوانند میلههای حفاری قابل اعتمادی تولید کنند. انتخاب روش به عمر خستگی مورد نیاز، شرایط سنگ، عمق حفاری، طراحی میله، تجهیزات موجود و اهداف اقتصادی بستگی دارد.
ساچمهزنی و عملیات سوراخکاری داخلی
پس از عملیات حرارتی، میله ممکن است تحت عملیات ساچمهزنی قرار گیرد. در این فرآیند، سطح با ساچمههای فولادی کوچک یا سایر واسطهها بمباران میشود تا تنش فشاری مفیدی در لایه بیرونی ایجاد شود.
برای میلههای حفاری، ساچمهزنی میتواند با کاهش اثر عیوب سطحی کوچک، به بهبود مقاومت در برابر خستگی کمک کند. از آنجایی که میله ضربه و چرخش مکرر را تجربه میکند، عملکرد خستگی یک نگرانی عمده است.
سوراخ شستشو همچنین ممکن است تحت عملیات شات داخلی قرار گیرد. سطح داخلی در معرض هوای پرسرعت، آب و خردههای مته ساینده قرار دارد. بهبود شرایط سطح آن میتواند عمر مفید بیشتری را تضمین کرده و احتمال مشکلات مربوط به سایش داخلی را کاهش دهد.
این فرآیند باید با دقت کنترل شود. اندازه، شدت، پوشش یا آمادهسازی نامناسب سطح میتواند فواید را کاهش داده یا آسیب سطحی ناخواسته ایجاد کند.
صافکاری و بازرسی نهایی
عملیات حرارتی میتواند باعث تغییرات ابعادی یا اعوجاج جزئی شود. به همین دلیل، میلههای پرداختشده اغلب پس از عملیات حرارتی و ساچمهزنی، تحت صافکاری دقیق قرار میگیرند.
یک دستگاه صافکن هیدرولیکی با کنترل نشانگر عقربهای میتواند به اطمینان از برآورده شدن تلرانس صافی مورد نیاز میله کمک کند. صافی برای چرخش پایدار و کیفیت سوراخ ضروری است. میلهای با انحراف بیش از حد میتواند لرزش را افزایش دهد، سایش رزوه را تسریع کند و به انحراف سوراخ مته کمک کند.
بازرسی نهایی باید شامل بررسی موارد زیر باشد:
طول کلی و قطر خارجی
پروفیل رزوه و تناسب رزوه
صافی و انحراف میله
شرایط سطح
سختی عملیات حرارتی
وضعیت چاه تخلیه
یکپارچگی جوش در مواردی که از جوشکاری اصطکاکی استفاده میشود
پوشش محافظت در برابر خوردگی
برای کاربردهای دشوار، تولیدکنندگان ممکن است از آزمایشهای غیرمخرب اضافی یا بررسیهای متالورژیکی نیز برای تأیید کیفیت جوشها، عمق پوسته و وضعیت مواد داخلی استفاده کنند.
حفاظت در برابر خوردگی و انبارداری
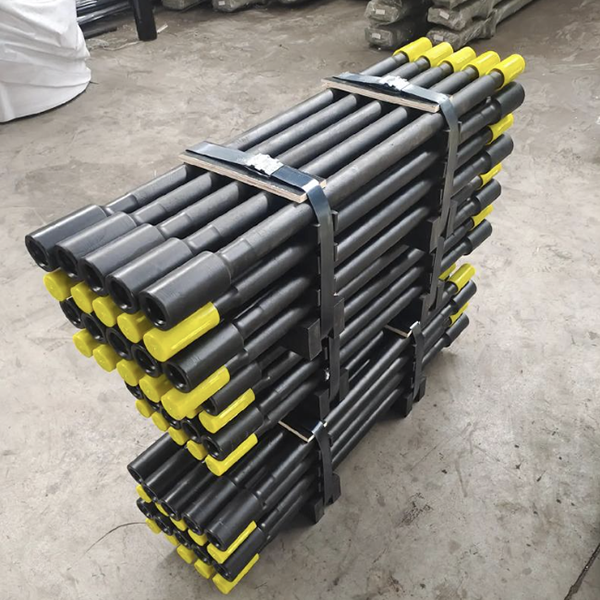
مرحله آخر محافظت در برابر خوردگی است. میتوان پوششها یا روغنهای ضد خوردگی مخصوص را روی سطح خارجی میله و سوراخ شستشوی داخلی اعمال کرد. این کار از ابزار در حین حمل و نقل، انبارداری و دورههای عدم استفاده محافظت میکند.
خوردگی میتواند به رزوهها آسیب برساند، کیفیت اتصال را کاهش دهد و باعث ایجاد حفرههایی شود که ممکن است به نقطه شروع خستگی تبدیل شوند. بنابراین بستهبندی مناسب، نگهداری در جای خشک و محافظت از رزوهها بخشی از حفظ کیفیت میله حفاری پس از تولید است.
نتیجهگیری
میلههای حفاری هیدرولیکی از طریق چیزی فراتر از برش و رزوهکاری ساده تولید میشوند. عملکرد نهایی آنها به بازرسی مواد، صاف کردن، ماشینکاری دقیق، عملیات حرارتی کنترلشده، تقویت سطح، همترازی نهایی و محافظت در برابر خوردگی بستگی دارد.
برای پیمانکاران حفاری، ارزش یک میله حفاری باید با معیارهایی مانند متراژ قابل اعتماد حفاری شده، صافی پایدار سوراخ، کاهش زمان از کار افتادگی و کاهش هزینه کل حفاری سنجیده شود. برای تولیدکنندگان، کنترل فرآیند مداوم، پایه و اساس ارائه میلههای حفاری است که میتوانند در شرایط سخت حفاری سنگ مقاومت کنند.



