
چرا بدنه دکمهای بیش از آنچه اکثر خریداران فکر میکنند اهمیت دارد؟
یک مته دکمهای اغلب بر اساس چیزی که همه میتوانند اول ببینند قضاوت میشود: دکمههای کاربیدی.
منطقی است. دکمهها نقاط برش هستند. آنها به سنگ برخورد میکنند، صفحه را خرد میکنند و بیشترین سایش را به خود میگیرند. اما کاربید فقط به اندازه بدنه فولادی که آن را نگه میدارد قابل اعتماد است.
وقتی یک مته دکمهای رزوهدار زود خراب میشود، علت همیشه درجه کاربید یا پارامترهای حفاری نیست. مشکل ممکن است خیلی زودتر، در نحوه ساخت بدنه مته، شروع شود.
بدنه مته دکمهای باید قطعات کاربیدی را به طور ایمن نگه دارد، انرژی ضربه را از طریق رشته حفاری منتقل کند، در برابر چرخش و فرسایش ناشی از سایش مقاومت کند و در برابر چرخههای تنش مکرر در سنگ سخت مقاوم باشد. استحکام، چقرمگی، دقت ابعادی و ساختار داخلی آن همگی بر عمر مته تأثیر میگذارند.
به همین دلیل است که روش تولید اهمیت دارد.
بدنه، پایه و اساس ساختاری یک بیت دکمهای است.
بدنه مته سنگ در یک محیط سخت کار میکند. هر پالس ضربه قبل از رسیدن به مته از طریق آداپتور ساقه و میله مته عبور میکند. بدنه باید آن انرژی را بدون ترک خوردن، تغییر شکل دادن یا شل شدن محل قرارگیری دکمهها به دکمههای کاربیدی منتقل کند.
همزمان، مته زیر بار میچرخد. خردهها و آب شستشو از طریق سطح و مجاری شستشو حرکت میکنند. اتصال رزوه شده بارها سفت و شل میشود و در معرض لرزش قرار میگیرد.
یک بدنهی خوب باید نیازهای متضاد را متعادل کند:
استحکام بالا برای مقاومت در برابر تغییر شکل
استحکام برای زنده ماندن در برابر ضربههای مکرر
مقاومت در برابر سایش در اطراف رزوهها و ویژگیهای شستشو
هندسه دقیق سوراخ دکمه
ابعاد پایدار برای اتصال مطمئن با رشته حفاری
خواص ثابت مواد از دستهای به دسته دیگر
هیچ ویژگی واحدی کافی نیست. جسمی که بسیار سخت اما شکننده است، میتواند در اثر ضربه ترک بخورد. جسمی که سفت اما بیش از حد نرم است، میتواند به سرعت ساییده شود یا پشتیبانی اطراف دکمههای کاربیدی را از دست بدهد. فرآیند تولید به تعیین اینکه آیا این تعادل حاصل میشود یا خیر، کمک میکند.
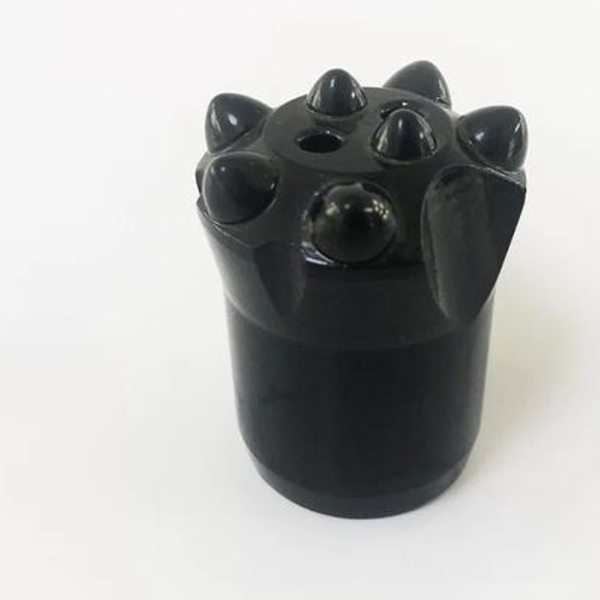
چهار روش رایج برای ساخت بدنهی بیت دکمهای
تولیدکنندگان ممکن است از ماشینکاری، اکستروژن سرد، اکستروژن گرم یا آهنگری داغ برای شکلدهی بدنه مته دکمهای استفاده کنند. هر روش نقاط قوت و محدودیتهایی دارد.
ماشینکاری ساده است. میتوان یک بدنه را از شمش به شکل خارجی مورد نیاز برش داد. این روش میتواند برای نمونههای اولیه، تیراژهای کوچک یا طرحهای ساده مفید باشد. اما ممکن است ضایعات مواد بیشتری ایجاد کند و جریان داخلی فلز را بهبود نبخشد یا ناپیوستگیهای داخلی که ممکن است در شمش اولیه وجود داشته باشد را نپوشاند. برای قطعهای که با ضربه با فرکانس بالا مواجه خواهد شد، این موضوع اهمیت دارد.
اکستروژن سرد میتواند چگالی و استفاده از مواد را بهبود بخشد، اما بار شکلدهی بالایی دارد. به تجهیزات توانمند و ابزارآلات قوی نیاز دارد. این روش عموماً برای قطعات کوچکتر و سادهتر یا شرایط تولید کاملاً کنترلشده، کاربردیتر است.
اکستروژن گرم مقداری از مقاومت تغییر شکل مشاهده شده در شکلدهی سرد را کاهش میدهد. با این حال، ظرفیت شکلدهی و پنجره کنترل فرآیند آن هنوز هم میتواند مناسب بودن آن را برای بدنههای دکمهای بزرگتر یا پیچیدهتر محدود کند.
آهنگری قالب داغ به طور گسترده برای قطعات ابزار ضربهای استفاده میشود زیرا تغییر شکل پلاستیک در دمای بالا را با شکلدهی کنترلشده قالب ترکیب میکند. هنگامی که به درستی طراحی و کنترل شود، این فرآیند میتواند اشکال تقریباً نهایی تولید کند، جریان مواد را بهبود بخشد و از تولید حجمی کارآمد پشتیبانی کند.
این بدان معنا نیست که هر بدنه مته آهنگری شده به روش گرم، به طور خودکار برتر است. کیفیت ابزار، انتخاب فولاد، کنترل دما، توالی آهنگری، عملیات حرارتی، ماشینکاری و بازرسی همچنان نتیجه نهایی را تعیین میکنند. اما این فرآیند، یک بستر شروع قوی برای کاربردهای دشوار حفاری سنگ فراهم میکند.
چرا آهنگری ساختار داخلی را تغییر میدهد
مزیت اصلی آهنگری صرفاً این نیست که قطعه را شبیه بدنهی مته دکمهای میکند.
در طول تغییر شکل کنترلشده، فلز میتواند متراکمتر و از نظر ساختاری پیوستهتر شود. حفرهها یا ناپیوستگیهای داخلی ممکن است کاهش یابند. جریان دانه میتواند در اطراف هندسه قطعه هدایت شود. در نواحی حساس تحمل بار، این میتواند مقاومت خستگی بهتری نسبت به جسمی که فقط با حذف مواد از یک میله شکل داده شده است، ایجاد کند.
به آنچه که مته در حین کار تجربه میکند فکر کنید. بدنه یک بار ثابت و یکنواخت را تحمل نمیکند. هزاران بار ضربه میخورد، پیچ میخورد، شسته میشود، گرم میشود، سرد میشود و میلرزد. نقاط ضعف کوچک داخلی میتوانند نقطه شروع آسیب خستگی باشند.
یک فرآیند آهنگری که به خوبی طراحی شده باشد، به قرار دادن ماده در جایی که نیاز به کار دارد، کمک میکند.
همچنین میتواند قبل از عملیات حرارتی نهایی، ساختار یکنواختتری را پشتیبانی کند. سپس عملیات حرارتی سختی و چقرمگی نهایی را تنظیم میکند، اما زمانی که بدنه اولیه از قبل ثابت باشد، بهترین عملکرد را دارد.
دقت پس از آهنگری هنوز اهمیت دارد
آهنگری، ماشینکاری را حذف نمیکند. بلکه آنچه ماشینکاری باید انجام دهد را تغییر میدهد.
یک قطعه خام آهنگری شده تقریباً خالص میتواند مقدار مادهای را که باید بعداً حذف شود، کاهش دهد. سپس تولیدکننده میتواند تلاش ماشینکاری را بر روی ویژگیهای حیاتی مانند رزوهها، سوراخهای دکمه، مسیرهای همسطح، سطوح و انتقالهای دقیق متمرکز کند.
این مهم است زیرا عملکرد بیت دکمهای به همان اندازه که به جنس ماده بستگی دارد، به هندسه نیز بستگی دارد.
دکمههای کاربیدی به قطر، عمق، فاصله و وضعیت صحیح سوراخ نیاز دارند. طراحی سطح باید از شکستن کارآمد سنگ و حذف قلمهها پشتیبانی کند. رزوهها به شکل و درگیری دقیق نیاز دارند. سوراخهای شستشو باید طوری قرار داده و پرداخت شوند که بدون ایجاد تمرکز تنش غیرضروری کار کنند.
وقتی بدنه آهنگری شده از نظر ابعادی پایدار باشد، کنترل این عملیات پرداخت آسانتر میشود. کاهش برشهای غیرضروری همچنین میتواند به معنای استفاده بهتر از مواد و تولید کارآمدتر باشد.
کنترل فرآیند، یک قطعه قوی را از یک قطعه پرخطر جدا میکند.
فرآیند آهنگری گرم، نظم و انضباط خاص خود را دارد.
دمای گرمایش باید با درجه فولاد و طراحی قالب مطابقت داشته باشد. گرمای خیلی کم میتواند شکلدهی را دشوار کرده و بارهای قالب را افزایش دهد. گرمای خیلی زیاد میتواند به ساختار دانه آسیب برساند، اکسیداسیون را افزایش دهد و عمر قالب را کوتاه کند. دما باید در طول فرآیند کنترل شود، نه اینکه از روی ظاهر حدس زده شود.
وضعیت قالب نیز مهم است. یک قالب فرسوده یا به خوبی خنک نشده میتواند بر ابعاد، کیفیت سطح و تکرارپذیری تأثیر بگذارد. تولیدکنندگان اگر میخواهند خروجی ثابتی داشته باشند، باید دمای قالب، روانکاری، همترازی و نگهداری آن را مدیریت کنند.
سپس نوبت به عملیات حرارتی میرسد. بدنه آهنگری شده هنوز به یک چرخه حرارتی کنترلشده نیاز دارد تا خواص نهایی مورد نیاز خود را ایجاد کند. تمیزکاری، یکنواختی گرمایش، کوئنچ، تمپر کردن و بازرسی، همگی ضروری هستند.
به عبارت دیگر، آهنگری راه میانبری برای کنترل کیفیت نیست. بلکه یکی از مراحل سیستم کیفیت است.
آنچه خریداران باید از یک تامینکنندهی متههای دکمهای بپرسند
یک خریدار نیازی ندارد که متخصص متالورژی باشد. اما چند سوال عملی میتواند نشان دهد که آیا یک تامینکننده، محصول را فراتر از ظاهر سطحی آن درک میکند یا خیر.
بپرسید بدنه مته چگونه ساخته شده است. بپرسید از چه گریدهای فولادی برای کاربرد مورد نظر استفاده شده است. بپرسید سوراخهای دکمهای، رزوهها و ویژگیهای شستشو چگونه کنترل میشوند. بپرسید چه عملیات حرارتی و بررسیهای سختی انجام میشود. بپرسید که آیا تأمینکننده میتواند مته را با شرایط سنگ، مدل مته، رزوه میله و الگوی عملیاتی شما مطابقت دهد یا خیر.
همچنین به نتایجی که در این زمینه مهم هستند نگاه کنید:
عمر پایدار گیج
دکمه کاربیدی را محکم نگه دارید
اتصالات رزوه ای قابل اعتماد
مقاومت در برابر ترک خوردگی بدنه
عملکرد نفوذ مداوم
هزینه قابل پیشبینی به ازای هر متر حفاری شده
یک مته دکمهای فقط مجموعهای از قطعات کاربیدی نیست. بلکه یک سیستم مکانیکی با بارگذاری دقیق است. بدنه مته چیزی است که این سیستم را در کنار هم نگه میدارد.
وقتی بدنه با فرآیند صحیح ساخته شده و با دقت کنترل شود، بقیه مته شانس بسیار بهتری برای ارائه عملکردی که خدمه حفاری انتظار دارند، خواهد داشت.



