
اکستروژن گرم برای متههای مخروطی: مسیری عملی برای تولید بهتر ابزار حفاری سنگ
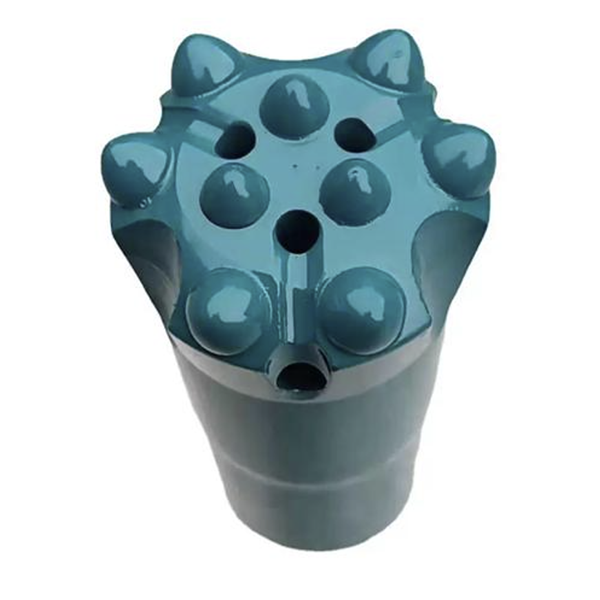
متههای مخروطی اجزای حیاتی در بسیاری از کاربردهای حفاری و اکتشاف هستند. آنها در محیطهای ساینده کار میکنند، با بارهای ضربهای مکرر مواجه میشوند و در پروژههای معدنی، استخراج معادن، حفاری ژئوتکنیکی و ساختمانی به مقدار قابل توجهی مصرف میشوند. به دلیل این شرایط، تولیدکنندگان باید بین استحکام مته، ثبات ابعادی، راندمان تولید و هزینه مواد تعادل برقرار کنند.
تولید مته مخروطی سنتی اغلب با قطعات میلهای گرد شروع میشود و برای ایجاد شکل نهایی به تراشکاری، فرزکاری و سایر فرآیندهای برش متکی است. این مسیر آشنا و انعطافپذیر است، اما میتواند چالشهای متعددی را نیز ایجاد کند. پروفیلهای پیچیده به زمان ماشینکاری بیشتری نیاز دارند، میزان استفاده از مواد میتواند کم باشد و جریان فلز منقطع ایجاد شده توسط برش ممکن است مقاومت در برابر خستگی را در نواحی با تنش بالا کاهش دهد.
اکستروژن گرم، گزینه تولیدی دیگری را برای طرحهای منتخب مته مخروطی ارائه میدهد. با تشکیل یک قطعه خام گرم شده در محدوده دمایی کنترل شده زیر دمای تبلور مجدد ماده، تولیدکنندگان میتوانند مقاومت در برابر تغییر شکل را کاهش دهند و در عین حال کنترل ابعادی خوب و جریان دانه داخلی پیوستهتری را حفظ کنند. برای تولیدکنندگان ابزار حفاری، هدف صرفاً جایگزینی ماشینکاری نیست. بلکه ایجاد یک مسیر تولید پایدارتر است که از کیفیت، بهرهوری و قابلیت اطمینان ابزار در درازمدت پشتیبانی کند.
چرا روش تشکیل بیت مخروطی اهمیت دارد
یک ابزار حفاری سنگ باید انرژی ضربه را به طور موثر از رشته حفاری به سنگ منتقل کند. بنابراین بدنه مته باید در برابر بارهای مکرر، لرزش، سایش و خطر ترک خوردگی ناشی از خستگی مقاومت کند. کیفیت ساخت تأثیر مستقیمی بر این عملکرد دارد.
وقتی یک قطعه مخروطی شکل عمدتاً از طریق ماشینکاری تولید میشود، ممکن است مقدار زیادی از ماده از میله اصلی حذف شود. این میتواند ضایعات را افزایش داده و زمان چرخه را طولانیتر کند. ماشینکاری همچنین به جای هدایت جریان الیاف در اطراف شکل نهایی، ساختار فلزی اصلی را نمایان میکند.
یک فرآیند مبتنی بر شکلدهی میتواند بخش بیشتری از ماده را حفظ کند و به خطوط جریان داخلی کمک کند تا از خطوط خارجی قطعه پیروی کنند. در اصل، این میتواند برای قطعاتی که بارگذاری چرخهای را تجربه میکنند مفید باشد. با این حال، نتیجه نهایی به عوامل زیادی از جمله انتخاب مواد، کنترل گرمایش، طراحی قالب، روانکاری، نیروی شکلدهی، عملیات حرارتی و بازرسی کیفیت بستگی دارد.
به همین دلیل، اکستروژن گرم باید به عنوان یک سیستم تولید کنترلشده به جای یک مرحله تولید واحد در نظر گرفته شود.
اکستروژن گرم چیست؟
فرآیندهای اکستروژن اغلب بر اساس دمای شکلدهی به اکستروژن سرد، اکستروژن گرم و اکستروژن داغ تقسیم میشوند.
اکستروژن سرد میتواند دقت ابعادی و کیفیت سطحی عالی را فراهم کند، اما مقاومت ماده در برابر تغییر شکل نسبتاً بالا است. این امر ظرفیت پرس مورد نیاز و بار ابزار را افزایش میدهد. قطعات شکلدهی شده به روش سرد همچنین ممکن است برای مدیریت سختکاری به عملیات اضافی نیاز داشته باشند.
اکستروژن گرم مقاومت در برابر شکلدهی را به میزان قابل توجهی کاهش میدهد، اما میتواند باعث اکسیداسیون بیشتر، دقت ابعادی پایینتر و احتمالاً مشکلات کیفیت سطح شود.
اکستروژن گرم برای ایجاد یک مسیر میانی در نظر گرفته شده است. قطعه کار بالاتر از دمای اتاق اما پایینتر از محدوده تبلور مجدد گرم میشود. در دمای مناسب، شکلدهی ماده نسبت به اکستروژن سرد آسانتر میشود و در عین حال از برخی از مشکلات کنترل مقیاس و ابعاد مرتبط با شکلدهی در دمای بالا جلوگیری میشود.
برای تولید مته مخروطی، اکستروژن گرم ممکن است چندین مزیت بالقوه ارائه دهد:
نیروی شکلدهی کمتر در مقایسه با اکستروژن سرد
کنترل ابعادی بهتر نسبت به بسیاری از مسیرهای شکلدهی گرم
کاهش ضایعات مواد در مقایسه با عملیات برش گسترده
جریان فلز به طور بالقوه بهبود یافته در اطراف پروفیل قطعه
مناسب برای تولید با حجم بالا زمانی که ابزار و کنترل فرآیند به خوبی برقرار شده باشند
مسیر فرآیند برای مته مخروطی اکسترود شده گرم
یک فرآیند معمول با انتخاب قطر و طول مناسب قطعه کار آغاز میشود. قطعه کار باید با دقت اندازه گیری شود تا تغییر شکل بیش از حد به حداقل برسد و در عین حال اطمینان حاصل شود که ماده کافی برای پر کردن حفره قالب در دسترس است. آماده سازی خوب قطعه کار، پر شدن پایدار را تضمین میکند، خطر نقص را کاهش میدهد و به محافظت از قالبهای شکلدهی کمک میکند.
سپس قطعه کار تا دمای شکلدهی مشخص شده گرم میشود. بازه دمایی دقیق به گرید فولاد، هندسه قطعه، سطح تغییر شکل و قابلیت تجهیزات بستگی دارد. برای فولادهای آلیاژی با کربن متوسط مانند 40Cr، بحث فنی اولیه نشان میدهد که یک محدوده کنترلشده شکلدهی گرم میتواند مقاومت در برابر تغییر شکل را کاهش دهد و در عین حال از اکسیداسیون شدید سطح مرتبط با دماهای بسیار بالاتر جلوگیری کند.
گرمایش القایی معمولاً مفید است زیرا میتواند گرمایش سریع و تکرارپذیر را فراهم کند. با این حال، دمای هدف باید از طریق آزمایشهای فرآیند و نظارت بر تولید تأیید شود. گرمایش بیش از حد میتواند اکسیداسیون و رسوب سطحی را افزایش دهد، در حالی که گرمایش ناکافی میتواند بار شکلدهی را افزایش داده و سایش قالب را تسریع کند.
پس از گرم کردن، روانکننده به قطعه کار و حفره قالب اعمال میشود. قطعه خام درون قالب قرار میگیرد، به طور دقیق در موقعیت مناسب قرار میگیرد و به شکل دلخواه فشرده میشود. قالب پس از ضربه شکلدهی باز میشود و یک سیستم بیرونانداز، قطعه کار تکمیلشده را خارج میکند.
این ساده به نظر میرسد، اما هر مرحله نیاز به کنترل دارد. گرمایش ناهموار، روانکاری ضعیف، اندازه نادرست قطعه کار یا تراز ناپایدار قالب میتواند منجر به پر شدن ناقص، چسبندگی، تغییر ابعادی یا خرابی زودرس ابزار شود.
نقش روانکاری
روانکاری یکی از مهمترین بخشهای اکستروژن گرم است. یک روانکار باید اصطکاک را کاهش دهد، از سطح قالب محافظت کند، به جریان یافتن قطعه کار به داخل حفره کمک کند و در دمای شکلدهی مؤثر باقی بماند.
برای تولید مته مخروطی، یک سیستم روانکننده ممکن است شامل مواد پایه گرافیت یا سایر فرمولاسیونهای دمای بالا باشد که برای فرآیند انتخاب شده مناسب هستند. روانکننده باید به طور قابل اعتمادی به سطح قالب بچسبد و در طول شکلدهی یک لایه پایدار ایجاد کند. اگر روانکننده نامنظم باشد، بار پرس میتواند افزایش یابد، سطح نهایی میتواند کاهش یابد و قالب ممکن است سریعتر فرسوده شود.
تولیدکنندگان باید عملکرد روانکننده را از طریق آزمایشهایی که دمای شکلدهی، زمان توقف، فشار، جنس ابزار و هندسه قطعه را در نظر میگیرند، اعتبارسنجی کنند. روانکنندهای که روی یک پرس یا قالب با طراحی خاص به خوبی کار میکند، ممکن است در محیط تولیدی دیگر به همان شکل عمل نکند.
ملاحظات طراحی قالب
طراحی قالب تأثیر عمدهای بر پایداری و کاربردی بودن فرآیند اکستروژن گرم دارد. قطعات مخروطی شکل اغلب قطرهای متغیر و خطوط پیچیدهای دارند، بنابراین قالب باید جریان مواد را بدون ایجاد اصطکاک بیش از حد یا تمرکز تنش موضعی هدایت کند.
یک ساختار قالب دو تکه میتواند برای حذف قطعات مخروطی شکل گرفته مفید باشد. زاویه مخروطی سطوح جفت شدن قالب به طور ویژه مهم است. اگر مخروطی خیلی بزرگ باشد، سطوح جفت شدن ممکن است تحت بار از هم جدا شوند. اگر خیلی کوچک باشد، ممکن است آزاد کردن قالب دشوار شود یا ممکن است در طول فرآیند پایداری خود را از دست بدهد.
بحث فنی اولیه، مخروطی ۱۵ درجهای را به عنوان مرجع مؤثر در طراحی آزمایششده خود مشخص کرد. این مقدار نباید به عنوان یک مشخصه جهانی در نظر گرفته شود. این یک مرجع فرآیندی است که باید در برابر مواد واقعی، اندازه قطعه، تناژ پرس و ساختار قالب مورد استفاده در تولید تأیید شود.
یک مکانیزم بیرونانداز قابل اعتماد نیز ضروری است. هنگامی که مته مخروطی شکل گرفته محکم با حفره پانچ یا قالب درگیر میماند، برداشتن دستی میتواند چرخه را کند کرده و خطرات ایمنی ایجاد کند. یک سیستم توقف و بیرونانداز با طراحی مناسب به جدا کردن قطعه کار از ابزار کمک میکند و از تولید مداوم پشتیبانی میکند.
مزایای تولید و کنترل کیفیت
در مقایسه با مسیری که عمدتاً ماشینکاری است، اکستروژن گرم میتواند استفاده از مواد را بهبود بخشد و تعداد عملیات برش را کاهش دهد. همچنین میتواند راندمان تولید را برای قطعات تکرارپذیر و با حجم بالا بهبود بخشد. این فناوری به ویژه در جایی جذاب است که هندسه قطعه به اندازه کافی پیچیده باشد که ماشینکاری را کند کند اما به اندازه کافی استاندارد باشد که استفاده از ابزار اختصاصی را توجیه کند.
با این حال، اکستروژن گرم به طور خودکار بهترین انتخاب برای هر مته مخروطی نیست. سرمایهگذاری در ابزار، نگهداری قالب، قابلیت پرس، ثبات مواد و منابع کنترل کیفیت، همگی باید در نظر گرفته شوند.
یک طرح بازرسی قوی باید شامل بررسیهای ابعادی، بررسی وضعیت سطح، تأیید سختی پس از هرگونه عملیات حرارتی مورد نیاز و ارزیابی عیوب داخلی در صورت نیاز به کاربرد باشد. تولیدکنندگان همچنین باید نیروی شکلدهی، دمای قطعه کار، وضعیت روانکاری و روند سایش قالب را رصد کنند. این سوابق، شناسایی رانش فرآیند را قبل از اینکه به یک مشکل کیفی تبدیل شود، آسانتر میکند.
نتیجهگیری
اکستروژن گرم، مسیری امیدوارکننده برای تولید متههای مخروطی و سایر اجزای ابزار حفاری سنگ که نیاز به استحکام، ثبات و تولید کارآمد دارند، فراهم میکند. با ترکیب گرمایش کنترلشده، روانکاری مناسب، طراحی پایدار قالب و تخلیه قابل اعتماد، تولیدکنندگان میتوانند مقاومت در برابر شکلدهی را کاهش دهند و در عین حال دقت ابعادی مفید را حفظ کرده و استفاده از مواد را بهبود بخشند.
مهمترین درس این است که فرآیند شکلدهی باید به عنوان یک سیستم کامل مهندسی شود. دما، هندسه قطعه کار، ابزار، روانکاری، ظرفیت پرس و استانداردهای بازرسی، همگی با هم کار میکنند. با اعتبارسنجی دقیق، اکستروژن گرم میتواند به یک روش تولید ارزشمند برای شرکتهای ابزار حفاری تبدیل شود که به دنبال بهبود بهرهوری و دوام محصول هستند.



