ماشینکاری با مته رزوهدار: 5 کنترل که از عمر ابزار محافظت میکند
چرا ماشینکاری با مته دکمهای رزوهدار، طول عمر مته را تعیین میکند؟
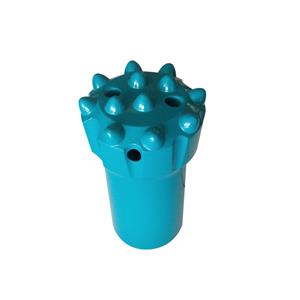
یک مته دکمهای رزوهدار میتواند وقتی از کارگاه خارج میشود، بینقص به نظر برسد و همچنان در اولین شیفت خود انرژی ضربه را از دست بدهد. مشکل پنهان اغلب در داخل بدنه ساق است: نقطه ماشینکاری بین عملیات تغییر کرده، یک گوشه تیز در کنار شیار تراشه باقی مانده است، یا یک تیغه به میله مته مربوطه آسیب رسانده است.
بدنهی ساق پا صرفاً یک قطعهی فولادی که دکمهها را نگه میدارد نیست. این بدنه انرژی ضربه را منتقل میکند، اتصال رزوهدار را حمل میکند، چرخش را هدایت میکند و به شستشو و حذف پودر سنگ کمک میکند. بنابراین، خطاهای کوچک ماشینکاری میتوانند به مشکلات مونتاژ، بارگذاری ناهموار، تمرکز تنش و خرابی زودرس تبدیل شوند.
کنترلهای زیر پایه و اساس ماشینکاری مطمئن با متههای رزوهدار هستند.
۱. در طول فرآیند از یک مرجع ماشینکاری استفاده کنید
برای تراشکاری قطر خارجی، برش رزوه و فرزکاری شیارهای تخلیه براده باید از یک مبنای ماشینکاری یکسان استفاده شود. تغییر مبنا در حین تولید میتواند خطاهای هم محوری ایجاد کند.
ممکن است مته پس از این اتفاق، همچنان از بازرسی بصری اولیه سربلند بیرون بیاید، اما رزوه، قطر خارجی و محل عبور برادهها ممکن است دیگر در یک خط مرکزی مشترک نباشند. هنگامی که مته تحت ضربه کار میکند، این ناهمترازی میتواند باعث ایجاد تماس ناهموار و کاهش راندمان انتقال انرژی شود.
یک فرآیند پایدار با یک طرح داده واضح، ثبت مداوم و تأیید پس از هر تغییر عمده در تنظیمات آغاز میشود.
۲. نخ را به عنوان یک جزء انتقال انرژی در نظر بگیرید
رزوه، اتصال اصلی بین مته دکمهای و میله مته منطبق با آن است و باید الزامات نقشه برای اندازه، گام، پروفیل و تلرانس رزوه را برآورده کند.
فاصله بیش از حد زیاد میتواند انرژی ضربه را هدر دهد و سایش را در سطوح جفت شونده تسریع کند. فاصله بیش از حد کم میتواند مونتاژ را دشوار کند یا باعث گیر کردن اتصال شود. هیچ یک از این دو حالت در عملیات حفاری تولیدی قابل قبول نیست.
بازرسی کیفیت رزوه باید بیش از قطر اسمی را پوشش دهد. سطح رزوه، ناحیه برجستگی و بیرونزدگی رزوه باید عاری از خراش، فرورفتگی، پلیسه و پوسته اکسید باشد. این عیوب میتوانند در مونتاژ اختلال ایجاد کرده و به نقاط شروع آسیب خستگی تبدیل شوند.
برای خریداران متههای سنگ، استاندارد رزوه و مشخصات میلهی منطبق باید همیشه با هم تأیید شوند. یک مته خوب نمیتواند اتصال نامناسب را جبران کند.
۳. به پودر سنگ یک راه خروج تمیز بدهید
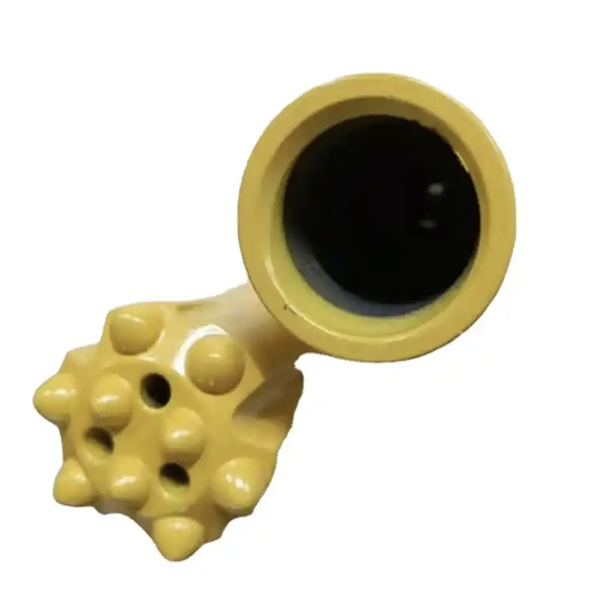
شیارها و سوراخهای تخلیه براده باید مطابق با محل و ابعاد نقشه، ماشینکاری شوند. هدف آنها ایجاد مسیری مطمئن برای خروج سنگ خرد شده از سوراخ است. اگر این مسیر در موقعیت نامناسبی قرار گرفته یا مسدود شود، پودر میتواند در اطراف مته جمع شده و اصطکاک، گرما و سایش را افزایش دهد.
دهانه شیار، کف و لبهها باید از یک تغییر شکل R مناسب استفاده کنند. گوشههای تیز به دو دلیل خطرناک هستند. آنها میتوانند پودر سنگ را به دام بیندازند و تحت تأثیر مکرر، تمرکز تنش ایجاد میکنند.
همین اصل در مورد هر انتقال روی بدنه ساق پا صدق میکند:
بدنه مخروطی به قطر خارجی
قطر خارجی تا وجه انتهایی
شیار تراشه به بخش رزوهدار
هرگونه تغییر دیگر در مقطع نشان داده شده در نقشه
این نواحی باید به جای استفاده از یک تغییر زاویه ۹۰ درجه، شعاع فیلت مشخص شده را دنبال کنند. پس از ماشینکاری، یک بررسی دستی ساده ارزشمند است. اپراتور باید پلهها، لبههای برجسته یا برآمدگیهایی را که ممکن است در یک بازرسی بصری سریع مشخص نباشند، لمس کند.
۴. سطوح را با همان دقتی که ماشینکاری میکنید، پلیسهگیری کنید
پلیسهگیری کامل یک الزام اساسی است، نه یک مرحلهی تکمیلیِ ظاهری. باید به ریشههای رزوه، لبههای پروفیل و گوشههای شیار برجسته توجه ویژهای داشت.
یک روش عملی، پرداخت دستی کنترلشده با کاغذ سنباده ظریف است. هدف، حذف خار بدون تغییر پروفیل رزوه طراحیشده یا شعاع انتقال است. هرگونه خار باقیمانده میتواند در حین مونتاژ، میله مته جفتشده را خراش دهد و باعث شود یک رزوه خوب، نامناسب به نظر برسد.
پس از پلیسهگیری، مته باید تمیز شود تا ذرات ساینده، قطعات اکسید و برادههای شل در داخل اتصال رزوهدار یا مجاری شستشو باقی نمانند.
۵. بازرسی را بخشی از هر عملیات حیاتی قرار دهید
بازرسی نباید تا رسیدن قطعه نهایی به ایستگاه بازرسی نهایی منتظر بماند. هر عملیات ماشینکاری حساس باید 100٪ تأیید شود.
ابعاد رزوه باید با گیجهای رزوه GO و NO-GO بررسی شوند. سطح رزوه، ناحیه برجستگی و شعاعهای گذار باید به صورت بصری و لمسی بررسی شوند. این ترکیب هم خطاهای ابعادی و هم عیوب سطحی را مشخص میکند.
بازرسی نهایی باید شامل یک مونتاژ آزمایشی با استفاده از گیج رزوه و یک میله مته استاندارد منطبق باشد. میله باید به نرمی و بدون گیر کردن یا مقاومت غیرعادی وارد شود. هنگام سفت شدن، گشتاور باید به جای افزایش ناگهانی در یک نقطه، یکنواخت باشد.
این آزمایش نهایی تطابق، اندازهگیری کارگاه را به شرایط واقعی میدانی مرتبط میکند. متهای که از بررسی قطر سربلند بیرون بیاید اما در حین مونتاژ گیر کند، آماده سرویس نیست.
۶. تجهیزات مهم هستند، اما نظم و انضباط فرآیند اهمیت بیشتری دارد
برخی از تولیدکنندگان ابزار در خارج از کشور از مراکز ماشینکاری چند محوره استفاده میکنند و بیشتر عملیات بدنه ساق را در یک سیستم تولید متمرکز میکنند. این رویکرد عموماً نیاز به سرمایهگذاری قابل توجه در تجهیزات دارد و میتواند کیفیت پایداری را با کار دستی کمتر فراهم کند. محدودیت آن ممکن است توان عملیاتی ماشینکاری کمتر باشد.
بسیاری از تولیدکنندگان داخلی از فرآیندهای توزیعشده، تجهیزات ماشینکاری تخصصی و در برخی موارد، جابجایی رباتیک استفاده میکنند. این چیدمان میتواند در صورت کنترل صحیح فرآیند، راندمان بالا، سرمایهگذاری کمتر در تجهیزات و کیفیت پایدار را فراهم کند.
درس مهم این است که برچسبهای تجهیزات، عملکرد مته را تضمین نمیکنند. کنترل مبنا، بازرسی رزوه، کیفیت انتقال، پلیسهگیری و مونتاژ آزمایشی نهایی، مواردی هستند که تعیین میکنند آیا مته دکمهای رزوهدار نهایی عملکرد ثابتی دارد یا خیر.
۷. یک چک لیست عملی برای انتشار
قبل از ارسال مته دکمهای رزوهدار برای حمل و نقل، تیم تولید یا کیفیت باید موارد زیر را تأیید کند:
نسخه اصلاحشده نقشه، استاندارد رزوه و مبنای ماشینکاری صحیح هستند.
اندازه، گام و پروفیل رزوه از گیجهای مناسب عبور میکنند.
سطوح رزوه و نواحی برجسته عاری از خراش، فرورفتگی، پلیسه و پوسته پوسته شدن باشند.
شیارها و سوراخهای تخلیه براده با موقعیت و ابعاد مشخص شده مطابقت دارند.
همه انتقالها شعاع مورد نیاز را دارند و گوشههای تیز ندارند.
مته کامل سابیده و تمیز شده است.
مونتاژ آزمایشی با میله مته استاندارد روان است و گشتاور سفت کردن یکنواخت است.
سوابق بازرسی را میتوان تا دسته ماشینکاری ردیابی کرد.
خریداران باید از تامینکننده بیت خود چه بپرسند؟
هنگام مقایسه متههای دکمهای رزوهدار، فقط در مورد درجه دکمه یا قیمت واحد سوال نکنید. بپرسید که تامینکننده چگونه بدنه میله رزوهدار را کنترل میکند.
یک تامینکننده قابل اعتماد باید بتواند استاندارد رزوه، میله مته منطبق، مبنای ماشینکاری، طراحی شیار، روش پلیسهگیری و روش بازرسی را توضیح دهد. این جزئیات زمانی اهمیت پیدا میکنند که مته باید با میلههای رابط، آداپتورهای ساق یا یک سیستم کامل حفاری سنگ کار کند.
برای مشتریان Gaea Rock، تطبیق مته دکمهای رزوهدار با میله مته صحیح و اجزای حفاری سنگ مرتبط، به حفظ انتقال انرژی قابل اعتماد از مته سنگ به سطح برش کمک میکند. اتصال مناسب، تخلیه تمیز براده و فرآیند ماشینکاری منظم، در کنار هم، از بهرهوری و عمر ابزار محافظت میکنند.
یک مته دکمهای رزوهدار، مدتها قبل از رسیدن به سنگ، عمر مفید خود را به دست میآورد. این کار با یک نقطه مرجع پایدار، رزوههای دقیق، انتقالهای نرم، پلیسهگیری کامل و بازرسی که جایی برای حدس و گمان باقی نمیگذارد، آغاز میشود.