چگونه فولاد مته توخالی برای ابزارهای حفاری سنگ ساخته میشود؟
فولاد مته توخالی ماده اولیه بسیاری از میلههای حفاری هیدرولیکی است که در معدن، تونلسازی، استخراج معادن و حفاریهای ساختمانی استفاده میشود. اگرچه شبیه یک لوله فولادی است، اما باید الزامات بسیار سختگیرانهتری نسبت به لولههای معمولی داشته باشد.
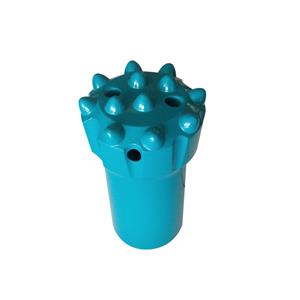
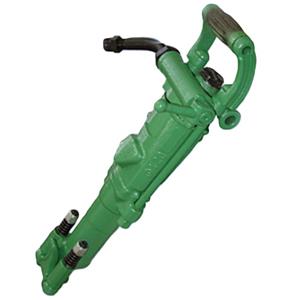
یک میله حفاری هیدرولیکی باید انرژی ضربهای با فرکانس بالا و چرخش را از مته سنگ به مته منتقل کند. در عین حال، سوراخ شستشوی داخلی آن، هوا یا آب را به سمت جبهه حفاری حمل میکند و به حذف خردههای سنگ کمک میکند. این ترکیب بارگذاری ضربهای، چرخش، سایش و جریان سیال داخلی، کیفیت مواد را ضروری میسازد.
اگر فولاد مته توخالی دارای صافی ضعیف، آخالهای بیش از حد، خواص مکانیکی ضعیف یا ابعاد ناهمگون باشد، میله مته نهایی ممکن است دچار شکست خستگی، آسیب رزوه، انتقال انرژی ضعیف یا انحراف بیش از حد سوراخ مته شود. به همین دلیل، تولید فولاد مته توخالی یک فرآیند متالورژیکی و نورد کنترلشده است که مدتها قبل از ماشینکاری میله آغاز میشود.
۱. کنترل مواد اولیه با انتخاب ضایعات آغاز میشود
کیفیت فولاد مته توخالی با انتخاب مواد اولیه آغاز میشود. فولادسازان قراضه مورد استفاده در فرآیند ذوب را با دقت کنترل میکنند. قراضه باید بر اساس نوع و ترکیب دستهبندی شود و مواد حاوی فلزات سنگین بیش از حد یا عناصر باقیمانده مضر باید حذف شوند.
این مهم است زیرا عناصر باقیمانده میتوانند بر چقرمگی، عملکرد خستگی، قابلیت جوشکاری، پاسخ به عملیات حرارتی و عمر طولانی مدت تأثیر بگذارند. حتی مقادیر کمی از عناصر نامطلوب ممکن است هنگام قرار گرفتن میله حفاری در معرض بارگذاری ضربهای مکرر، مشکلاتی ایجاد کنند.
برای فولاد مته توخالی مرغوب، فولادسازان همچنین آخالهای غیرفلزی و میزان گاز را در طول تولید کنترل میکنند. آخالها ذرات کوچکی هستند که در ماتریس فولاد به دام میافتند. اگر آنها خیلی بزرگ یا خیلی زیاد باشند، میتوانند به نقاط تمرکز تنش تبدیل شوند و در حین حفاری باعث ایجاد ترک شوند.
مقاله منبع، مقادیر مرجع مورد استفاده برای فولاد مته توخالی سوئدی، شامل درجهبندی اکسید آخال زیر 0.5 و میزان گاز زیر 0.056٪ را ارائه میدهد. این مقادیر باید به عنوان مراجع فنی و نه مشخصات جهانی در نظر گرفته شوند. هر تولیدکننده باید استانداردهای مواد خود را مطابق با درجه فولاد، کاربرد مورد نظر، الزامات مشتری و سیستم کیفیت قابل اجرا تعیین کند.
۲. فولادسازی و پالایش
پس از انتخاب قراضه، ماده وارد فرآیند فولادسازی میشود. ذوب کوره قوس الکتریکی معمولاً برای تولید فولاد آلیاژی استفاده میشود. سپس فولاد مذاب برای بهبود کنترل شیمیایی و کاهش ناخالصیها تصفیه میشود.
پالایش ثانویه ممکن است شامل عملیات کوره پاتیلی و گاززدایی در خلاء باشد. پالایش پاتیلی به تولیدکننده اجازه میدهد تا ترکیب آلیاژ، دما و تمیزی را تنظیم کند. گاززدایی در خلاء به حذف گازهای محلول مانند هیدروژن و نیتروژن کمک میکند که در صورت وجود بیش از حد، میتوانند کیفیت فولاد را کاهش دهند.
کنترل دقیق در طول ذوب و پالایش، از ترکیب یکنواختتر فولاد پشتیبانی میکند. این امر ضروری است زیرا فولاد مته توخالی باید در مراحل بعدی مانند آهنگری، نورد، ماشینکاری، کربوریزاسیون، سختکاری القایی و ساچمهزنی به طور مداوم واکنش نشان دهد.
پس از پالایش، فولاد به طور مداوم به شمشهای مربعی ریختهگری میشود. ریختهگری مداوم باید کنترل شود تا جدایش، عیوب داخلی و عیوب سطحی کاهش یابد. شمش به شکل اولیه برای فرآیند نورد فولاد توخالی تبدیل میشود.
۳. آمادهسازی شمش و سوراخکاری
قبل از نورد، شمشهای مربعی ریختهگری شده مداوم برای از بین بردن عیوب سطحی تمیز میشوند. سطح تمیز شمش به جلوگیری از ایجاد عیوب در ماده نهایی نورد شده کمک میکند.
سپس شمش از طریق یک سری مراحل شکلدهی پردازش میشود. توالی کلی میتواند شامل نورد خشن، باز کردن شمش و تبدیل به شمش گرد باشد. سطح خارجی ممکن است قبل از ایجاد سوراخ مرکزی، لایهبرداری یا آمادهسازی شود.
یک سوراخ مرکزی در شمش گرد ایجاد میشود و یک مندرل از جنس فولاد آلیاژی با استحکام بالا در آن قرار میگیرد. مندرل نقش مهمی ایفا میکند زیرا سوراخ داخلی را در طول نورد بعدی تعریف میکند.
دقت این مرحله مهم است. سوراخ باید در مرکز و ثابت باقی بماند، در حالی که فولاد اطراف آن باید ضخامت دیواره و یکپارچگی ساختاری کافی را حفظ کند. یک سوراخ خارج از مرکز میتواند باعث ایجاد ضخامت دیواره ناهموار، عدم تعادل در حین چرخش و کاهش عملکرد خستگی در میله مته نهایی شود.
۴. نورد تخصصی فولاد توخالی
پس از قرار دادن مندرل، شمش دوباره گرم شده و در یک کارخانه نورد فولادی توخالی مخصوص نورد میشود. این فرآیند نورد، قطر خارجی را کاهش میدهد، پروفیل مورد نیاز را تشکیل میدهد و سوراخ شستشوی داخلی اطراف مندرل را شکل میدهد.
فولاد مته توخالی ممکن است در پروفیلهای خارجی مختلف مطابق با طراحی میله مته تولید شود. اشکال رایج شامل هندسههای گرد، شش ضلعی و سایر هندسههای تخصصی است. پروفیل نهایی باید تلرانسهای ابعادی را که از ماشینکاری و طراحی اتصال بعدی پشتیبانی میکنند، برآورده کند.
سپس فولاد به صورت کنترلشده، اغلب با استفاده از یک بستر خنککننده پلهای، خنک میشود. سرعت خنکسازی میتواند بر ریزساختار، تنش پسماند، صافی و خواص مکانیکی تأثیر بگذارد. بنابراین، خنکسازی کنترلشده بخشی از سیستم کلی کیفیت است، نه صرفاً یک مرحله انتظار.
پس از خنک شدن، تجهیزات هیدرولیکی مندرل را از فولاد بیرون میکشند. سپس محصول به بازرسی آنلاین، برش طولی و پرداخت دقیق منتقل میشود.
۵. بازرسی و الزامات ابعادی
فولاد مته توخالی تکمیل شده قبل از عرضه به سازنده میله مته، بازرسی میشود. بررسیهای مهم ممکن است شامل موارد زیر باشد:
قطر خارجی و ابعاد پروفیل
قطر و متحدالمرکز بودن سوراخ شستشوی داخلی
صافی
کیفیت سطح
قوام ضخامت دیواره
خواص مکانیکی
کربنزدایی روی سطوح خارجی و داخلی
سطح شمول و تمیزی مواد
کربنزدایی (decarburization) شایسته توجه ویژه است. این اتفاق زمانی رخ میدهد که کربن از سطح فولاد در حین گرمایش از بین میرود. کربنزدایی بیش از حد میتواند سختی سطح را کاهش داده و توانایی ماده در مقاومت در برابر سایش پس از عملیات حرارتی را تضعیف کند.
برای کاربردهای میله حفاری، هم سطح خارجی و هم دیواره داخلی سوراخ شستشو باید الزامات کربنزدایی کنترلشده را برآورده کنند. دیواره داخلی مهم است زیرا در طول سرویس در معرض محیط شستشوی با سرعت بالا و خردههای حفاری ساینده قرار دارد.
۶. محافظت در برابر خوردگی و انتقال
پس از اتمام کار، فولاد مته توخالی را میتوان با یک ماده ضد خوردگی پوشش داد. همچنین میتوان سوراخ شستشو را با یک درپوش پلاستیکی محافظ پوشاند تا از ورود آلودگی و رطوبت در حین حمل و نقل و انبارداری جلوگیری شود.
این اقدامات احتیاطی به حفظ کیفیت مواد قبل از مرحله تولید میله حفاری کمک میکند. خوردگی، آلودگی یا رطوبت داخل سوراخ شستشو میتواند بعداً مشکلات پردازشی ایجاد کند و بر قابلیت اطمینان محصول نهایی تأثیر بگذارد.
سپس فولاد توخالی به تولیدکنندگان میله حفاری تحویل داده میشود، جایی که تحت عملیات صافکاری بیشتر، تولید رزوه، جوشکاری اصطکاکی یا شکلدهی انتهایی در صورت لزوم، ماشینکاری، عملیات حرارتی، ساچمهزنی، بازرسی نهایی و بستهبندی قرار میگیرد.
چرا کیفیت فولاد مته توخالی در میدان اهمیت دارد؟
فولاد مته توخالی با کیفیت بالا، تولید میلههای حفاری با استحکام خستگی، مقاومت در برابر سایش و دقت ابعادی بهتر را پشتیبانی میکند. این امر میتواند به پیمانکاران کمک کند تا سوراخهای مستقیمتری حفر کنند، نرخ نفوذ پایدار را حفظ کنند و زمان از کارافتادگی ناشی از خرابی میله را کاهش دهند.
عملکرد نهایی یک میله حفاری هیدرولیکی به کل زنجیره تولید بستگی دارد. ماشینکاری و عملیات حرارتی خوب نمیتواند به طور کامل تمیزی ضعیف فولاد، خواص مکانیکی ضعیف یا هندسه ناهماهنگ در ماده اولیه را جبران کند.
به همین دلیل، تولیدکنندگان معتبر ابزارهای حفاری سنگ، فولاد مته توخالی را به عنوان یک ماده استراتژیک به جای یک کالا در نظر میگیرند. با کنترل متالورژی، نورد، بازرسی و پرداخت، آنها پایه قویتری برای عملکرد قابل اعتماد حفاری ایجاد میکنند.