
فولاد مورد استفاده در متههای دکمهای داغ در حفاری سنگ
متههای دکمهای رزوهدار ابزارهای حیاتی برای دکلهای حفاری هیدرولیکی، عملیات استخراج معدن، پروژههای تونلسازی و کاربردهای معدن هستند. آنها باید انرژی ضربه با فرکانس بالا را به سنگ سخت منتقل کنند و در عین حال در برابر سایش، ارتعاش، خوردگی و بارگذاری مکرر مقاومت کنند.
یک مته دکمهای صرفاً یک بدنه فولادی با دکمههای کاربیدی نصب شده نیست. عملکرد آن به تعامل هندسه مته، درجه کاربید، روش نگهداری دکمه، فولاد بدنه، عملیات حرارتی، دقت ماشینکاری، طراحی شستشو و شرایط عملیاتی بستگی دارد.
برای حفاریهای متوسط و عمیق با سختی بالا، روش گرم کردن به عنوان روشی مؤثر برای محکم کردن دکمههای کاربیدی در نظر گرفته میشود. با این حال، روش گرم کردن الزامات خاصی را برای فولاد مورد استفاده در بدنه مته ایجاد میکند. این ماده باید در حین گرم شدن، انبساط کافی داشته باشد، پس از سرد شدن، استحکام خود را حفظ کند، دکمههای کاربیدی را به طور ایمن نگه دارد و در برابر ضربه، چقرمگی خود را حفظ کند.
این مقاله روشهای اصلی حفظ دکمه، الزامات مواد برای سرپیچهای دکمهای با درج گرم و کنترلهای تولیدی که به بهبود قابلیت اطمینان کمک میکنند را توضیح میدهد.
چرا بدنههای دکمهای اهمیت دارند؟
مته دکمهای مستقیماً با سنگ تماس پیدا کرده و آن را میشکند. این مته در معرض ضربههای مکرر، برشهای ساینده، شستشوی آب یا هوا، لرزش حفاری و شرایط خورنده معدن قرار دارد. در حفاری با قدرت بالا، بدنه مته و اینسرتهای کاربیدی هزاران چرخه ضربه در دقیقه را تجربه میکنند.
اگر بدنه مته استحکام کافی نداشته باشد، سوراخهای دکمه ممکن است تغییر شکل داده و نیروی نگهدارنده خود را از دست بدهند. اگر بدنه بیش از حد شکننده باشد، ممکن است ترکهایی در اطراف سوراخهای دکمه، سوراخهای شستشو یا اتصالات رزوه ایجاد شود. اگر عملیات حرارتی نامنظم باشد، مته ممکن است دچار شکست زودرس ناشی از خستگی، حفظ ضعیف گیج یا از بین رفتن دکمه شود.
بنابراین، یک مته دکمهای با کیفیت بالا به فولادی نیاز دارد که سختی، چقرمگی، مقاومت در برابر خستگی، مقاومت در برابر سایش، پایداری حرارتی و قابلیت ماشینکاری را به طور متعادل داشته باشد.
روشهای اصلی حفظ دکمه کاربیدی
سه روش رایج برای نصب دکمههای کاربیدی در بدنه متههای سنگی وجود دارد: لحیمکاری سخت، پرس سرد و روش درج گرم.
لحیم کاری
لحیمکاری سخت یکی از قدیمیترین روشهای نگهداری دکمه بود. دکمه کاربیدی در یک سوراخ آماده قرار میگیرد و با آلیاژ لحیمکاری سخت، که اغلب بر پایه مس یا نقره است، به هم متصل میشود.
این روش میتواند الزامات نسبتاً کمی برای دقت سوراخ دکمه و اندازه دکمه داشته باشد. با این حال، این فرآیند نیاز به کنترل دقیق گرمایش، سطوح اتصال تمیز، آلیاژ لحیم مناسب و فاصله صحیح اتصال دارد. لحیمکاری ضعیف میتواند باعث ایجاد حفره، استحکام ناکافی اتصال، نقصهای ظاهری و از بین رفتن زودهنگام دکمه شود.
متههای دکمهای لحیمکاری شده ممکن است هنوز برای برخی از کاربردهای با قطر کوچک یا تقاضای کم مناسب باشند، اما معمولاً برای متههای دکمهای رزوهدار با ضربه بالا که در دکلهای هیدرولیکی مدرن استفاده میشوند، کمتر مناسب هستند.
پرس سرد
پرس سرد از یک اتصال تداخلی استفاده میکند. دکمه کاربیدی با استفاده از نیروی خارجی به یک سوراخ کوچکتر فشرده میشود. تفاوت بین قطر دکمه و قطر سوراخ، نیروی نگهدارنده را ایجاد میکند.
پرس سرد نسبتاً قابل فهم است و میتواند از تولید کارآمد پشتیبانی کند. با این حال، میتواند تنش موضعی بالایی را هم در کاربید و هم در بدنه مته ایجاد کند. اگر تداخل نادرست باشد، ممکن است کاربید در حین نصب ترک بخورد یا بدنه در اطراف سوراخ دکمه آسیب ببیند.
متههای پرس سرد میتوانند در کاربردهای مناسب عملکرد خوبی داشته باشند، اما پایداری بلندمدت آنها به شدت به دقت ماشینکاری، خواص مواد، کنترل تداخل و شرایط سوراخکاری بستگی دارد.
درج داغ
درج گرم از اختلاف انبساط حرارتی بین بدنه مته و دکمه کاربیدی استفاده میکند. بدنه فولادی گرم میشود و باعث انبساط سوراخ دکمه میشود. سپس دکمه کاربیدی را میتوان با نیروی مکانیکی کمتری نصب کرد. با سرد شدن بدنه، سوراخ منقبض میشود و یک اتصال تداخلی ایمن در اطراف دکمه ایجاد میکند.
این روش میتواند آسیبهای ناشی از نصب را کاهش دهد زیرا بدنه کاربیدی و فولادی تحت فشار پرس بالایی که در روش سردکاری لازم است، قرار نمیگیرند. در صورت کنترل صحیح، روش گرمکاری میتواند باعث حفظ پایدار دکمهها برای متههای رزوهدار با کارایی بالا شود.
این فرآیند باید با دقت مهندسی شود. دمای گرمایش، قطر سوراخ، قطر دکمه، مقدار تداخل، ترکیب بدنه-فولاد، روش خنکسازی و شرایط عملیات حرارتی، همگی بر نتیجه نهایی تأثیر میگذارند.
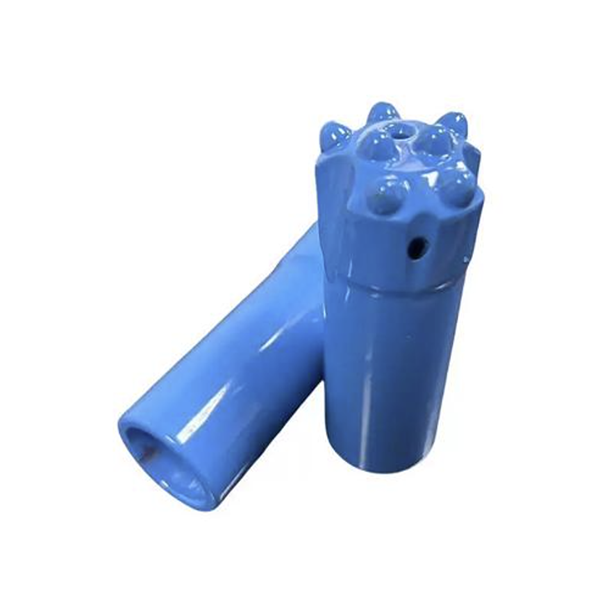
الزامات مواد برای بدنههای مته دکمهای با درج داغ
فولادی که برای متههای دکمهای با درج گرم انتخاب میشود باید چندین الزام را برآورده کند.
اول، باید سختی و استحکام کافی را پس از عملیات حرارتی فراهم کند. مقاله منبع، محدوده سختی مرجع تقریباً HRC 40-50 را برای بدنه مته در شرایط عملیات حرارتی مشخص میکند. این نباید به عنوان یک مشخصات تولید جهانی در نظر گرفته شود. هدف صحیح به قطر مته، اندازه کاربید، شرایط سنگ و استاندارد مهندسی سازنده بستگی دارد.
دوم، فولاد باید چقرمگی خوبی داشته باشد. بدنه ای که بیش از حد سخت باشد، ممکن است در اطراف سوراخ دکمه یا ریشه رزوه ترک بخورد. بدنه ای که بیش از حد نرم باشد، ممکن است در اثر ضربه تغییر شکل دهد و باعث شل شدن دکمه ها شود.
سوم، باید استحکام خستگی و مقاومت در برابر سایش خوبی داشته باشد. بدنه مته تحت چرخههای ضربه مکرر و تماس سایشی با قلمههای حفاری و دیواره سوراخ عمل میکند.
چهارم، فولاد باید پایداری حرارتی مفید و ضریب انبساط حرارتی مناسبی داشته باشد. این ویژگیها به بدنه مته کمک میکنند تا در حین وارد کردن گرم، به طور قابل پیشبینی منبسط شود و پس از خنک شدن، نیروی نگهدارنده دکمه را حفظ کند.
در نهایت، ماده باید قابل ماشینکاری باشد. متههای دکمهای رزوهدار نیاز به ماشینکاری دقیق رزوه، سوراخهای دکمه، سوراخهای شستشو، پروفیل سطح و شیارهای حذف براده دارند. پرداخت سطح ضعیف یا علائم ماشینکاری میتوانند به تمرکز تنش تبدیل شوند و پس از عملیات حرارتی منجر به ترک خوردگی خستگی شوند.
ملاحظات طراحی آلیاژ
فولادهای دکمهای با عملکرد بالا معمولاً بر پایه سیستمهای آلیاژی حاوی ترکیبی از کربن، کروم، نیکل، مولیبدن، وانادیوم، منگنز و سیلیکون هستند. هر عنصر خواص متفاوتی دارد.
کربن بر استحکام و سختی تأثیر میگذارد، اما کربن بیش از حد میتواند چقرمگی را کاهش داده و فرآوری فولاد را دشوارتر کند.
کروم میتواند سختیپذیری، مقاومت در برابر سایش، پایداری در برابر تمپر و مقاومت در برابر خوردگی را بهبود بخشد.
نیکل اغلب برای بهبود چقرمگی، به ویژه چقرمگی ضربه و عملکرد در دمای پایین استفاده میشود.
مولیبدن میتواند مقاومت در برابر بازپخت را بهبود بخشد و حساسیت به تردی بازپخت را کاهش دهد.
وانادیوم در صورت کنترل مناسب میتواند به اصلاح دانهها و تقویت آنها کمک کند.
مقاله منبع، یک گرید فولادی توصیهشده تاریخی، Q45NiCr1Mo1VA، را برای بدنههای مته دکمهای با درج گرم مورد بحث قرار میدهد. این باید به عنوان یک مرجع فنی در نظر گرفته شود، نه یک توصیه جهانی. انتخاب فولاد باید از طریق آزمایشهای متالورژیکی، آزمایشهای فرآیندی و دادههای عملکرد میدانی تأیید شود. تولیدکنندگان باید تأیید کنند که هر مادهای با نقشههای فعلی، سیستم کیفیت، الزامات مشتری و استانداردهای مربوطه مطابقت دارد.
مسیر تولید و کنترل کیفیت
یک مسیر تولید کنترلشده با مته دکمهای ممکن است شامل موارد زیر باشد:
آماده سازی قطعه خام از شمش یا فولاد آهنگری شده
ماشینکاری پروفیل مته، شیارهای شستشو، سوراخهای آب و رزوه
عملیات حرارتی بدنه بیت
سوراخکاری یا برقوکاری دقیق سوراخهای دکمه
اندازهگیری و تأیید ابعاد سوراخ
آماده سازی دکمه کاربیدی
درج داغ
تمیز کردن سطح
محافظت در برابر خوردگی
بازرسی نهایی و بسته بندی
سطوح رزوه و سوراخ دکمه شایسته توجه ویژه هستند. رد ابزار، خراشها، زبری و عیوب سطحی میتوانند به محلهای شروع خستگی تبدیل شوند. این مقاله تأکید میکند که عیوب ماشینکاری ممکن است در طول عملیات حرارتی تشدید شوند و خطرات خرابی زودهنگام را ایجاد کنند.
دقت در سوراخ دکمه ضروری است زیرا درج داغ به یک تناسب دقیق و کنترلشده بستگی دارد. ابعاد سوراخ، گردی، وضعیت سطح و محل آن باید قبل از نصب دکمهها تأیید شود.
کنترلهای عملیات حرارتی
عملیات حرارتی تعیین میکند که آیا فولاد انتخاب شده خواص مورد نظر خود را ارائه میدهد یا خیر. هدف صرفاً دستیابی به سختی نیست. این فرآیند باید ریزساختاری ایجاد کند که چقرمگی، استحکام، مقاومت در برابر سایش و عملکرد خستگی را در سطح سختی مورد نیاز فراهم کند.
یک مسیر کنترلشده میتواند شامل عملیات تنشزدایی یا تثبیت، پیشگرمایش، آستنیته کردن، کوئنچ کردن و تمپر کردن باشد. اتمسفرهای محافظ یا فرآیند خلاء میتوانند به کاهش اکسیداسیون و کربنزدایی کمک کنند.
گرمایش سریع یا ناهموار میتواند باعث ایجاد تنش حرارتی شود. کوئنچ نادرست میتواند باعث اعوجاج یا ترک خوردگی شود. تمپر کردن نامناسب ممکن است باعث شکنندگی بیش از حد یا کاهش عملکرد حفظ دکمه شود.
به همین دلیل، پارامترهای عملیات حرارتی باید توسط مهندسان مواد واجد شرایط تدوین و تأیید شوند. مقادیر تاریخی و نمونههای تجهیزات از مقالات فنی، مراجع مفیدی هستند، اما نباید جایگزین اعتبارسنجی فعلی شوند.
نتیجهگیری
روش درج گرم، روشی ارزشمند برای حفظ دکمه در متههای دکمهای رزوهدار است که در کاربردهای دشوار حفاری سنگ استفاده میشود. موفقیت آن به چیزی بیش از گرم کردن بدنه مته و نصب دکمههای کاربیدی بستگی دارد. عملکرد قابل اعتماد نیازمند فولاد مناسب، تداخل کنترلشده، سوراخهای دکمهای دقیق، عملیات حرارتی پایدار، ماشینکاری تمیز و بازرسی نهایی دقیق است.
وقتی جنس بدنه مته و کنترل فرآیند با شرایط حفاری مطابقت داشته باشد، متههای دکمهای با درج گرم میتوانند ماندگاری بیشتری در مته داشته باشند، عملکرد خستگی بهتری داشته باشند، عمر مفید بیشتری داشته باشند و هزینه حفاری به ازای هر متر کمتر باشد.



