چگونه فرآیندهای نورد فولاد توخالی بر عمر مفید میله حفاری H22 تأثیر میگذارند
چگونه فرآیندهای نورد فولاد توخالی بر عمر مفید میله حفاری H22 تأثیر میگذارند
فولاد مته توخالی ماده اولیه اصلی مورد استفاده برای تولید میلههای حفاری سنگ است. فرآیند نورد آن تأثیر مستقیمی بر کیفیت سوراخ داخلی، ریزساختار، مقاومت در برابر خستگی و عمر کلی آن دارد.
برای میلههای حفاری H22 ساخته شده از فولاد 40SiMnCrNiMo، معمولاً سه روش تولید با هم مقایسه میشوند: نورد گرم سوراخکاری و مغزهگیری، سوراخکاری گرم و به دنبال آن کشش گرم، و سوراخکاری گرم و به دنبال آن نورد گرم. هر روش شرایط سطح داخلی متفاوتی ایجاد میکند و بنابراین بر نحوه عملکرد میله حفاری در کاربردهای معدنی تأثیر میگذارد.
سه روش تولید فولاد توخالی
نورد گرم سوراخدار و مغزهدار
این فرآیند با ایجاد یک سوراخ سرتاسری در یک شمش فولادی توپر با دستگاه مته سوراخکاری عمیق آغاز میشود. سپس شمش روی یک مندرل نورد گرم میشود.
از آنجا که سوراخ داخلی با ماشینکاری ایجاد میشود، سطح داخلی صاف و عاری از عیوب معمول سوراخکاری مانند پارگی و خراشیدگی است. همچنین دقت ابعادی بالایی را فراهم میکند. معایب اصلی آن استفاده کمتر از مواد، هزینه ماشینکاری بالاتر و راندمان تولید پایینتر است.
سوراخ کردن داغ و طراحی داغ
در این فرآیند، شمش گرم شده روی یک سوراخ کن مانسمان سوراخ میشود تا یک قطعه توخالی تشکیل شود. سپس قطعه از طریق کشش گرم به اندازه مورد نظر کوچک میشود.
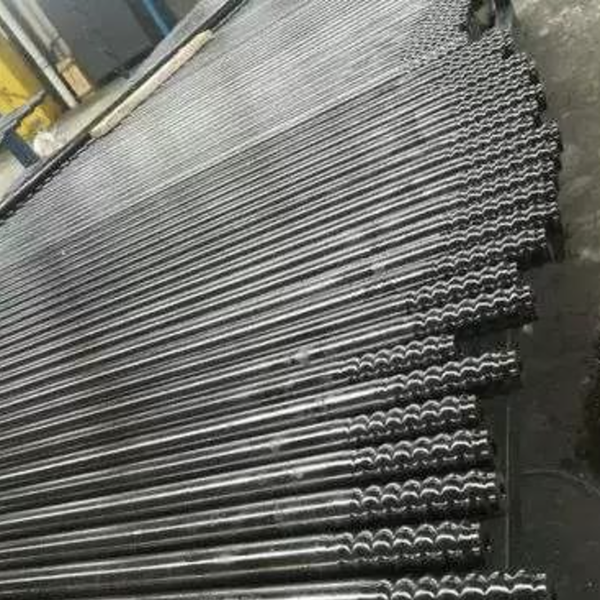
این روش، بهرهوری و نرخ بازده بالایی را ارائه میدهد و آن را به فرآیندی رایج برای فولاد مته توخالی شش ضلعی H22 تبدیل میکند. با این حال، عملیات سوراخکاری میتواند باعث ایجاد پارگی و ریزترکهایی روی دیواره داخلی شود. این عیوب ممکن است در حین حفاری به نقاط شروع ترک خستگی تبدیل شوند.
سوراخکاری گرم و نورد گرم
این روش نیز با سوراخکاری گرم شروع میشود، اما قطعه توخالی با استفاده از نورد گرم با تکیهگاه مندرل به جای کشش گرم، کاهش مییابد.
در مقایسه با کشش گرم، نورد گرم تغییر شکل یکنواختتر و پیوستگی بهتری در فلز ایجاد میکند. این روش میتواند پتانسیل قویتری برای بهبود ریزساختار و افزایش عمر نهایی محصول ارائه دهد.
کیفیت سطح داخلی اهمیت دارد
سطح داخلی فولاد توخالی مهم است زیرا عیوب داخل سوراخ شستشو میتوانند تحت بارگذاری ضربهای مکرر، تنش را متمرکز کنند.
فولاد نورد گرم سوراخدار و مغزهگیری شده معمولاً دارای دیواره داخلی صاف و بدون نقص پارگی یا تاخوردگی است. مواد سوراخکاری شده با روش گرم ممکن است درجات مختلفی از پارگی، خراشیدگی و اکسیداسیون را نشان دهند. در بین دو روش سوراخکاری گرم، سوراخکاری گرم و به دنبال آن نورد گرم میتواند کیفیت سوراخ داخلی کمی بهتری نسبت به سوراخکاری گرم و به دنبال آن کشش گرم ارائه دهد.
نتایج آزمایش عمر صنعتی
در آزمایش میدانی، فولاد توخالی شش ضلعی H22 از همان حرارت شمش 40SiMnCrNiMo با استفاده از هر سه روش تولید شد. فرآیند عملیات حرارتی بعدی استاندارد شد و میلههای حفاری نهایی در عملیات حفاری معدن آزمایش شدند.
میلههای حفاری نورد گرم سوراخکاری شده و مغزهگیری شده بالاترین میانگین عمر مفید را به دست آوردند. میانگین عمر میلههای حفاری ساخته شده به روش سوراخکاری گرم-کشش گرم و سوراخکاری گرم-نورد گرم عموماً مشابه بود.
با این حال، حالتهای شکست متفاوت بودند. میلههای سوراخکاری شده در حالت گرم و کشیده شده در حالت گرم، احتمال بیشتری برای شکستگی خستگی زودرس ناشی از سوراخ داخلی داشتند. میلههای سوراخکاری شده در حالت گرم و نورد گرم، ساختار یکنواختتری داشتند و پس از بهینهسازی بیشتر فرآیند، پتانسیل بیشتری برای حداکثر طول عمر بالاتر نشان دادند.
نتیجهگیری
فناوری نورد فولاد توخالی مستقیماً بر عمر خستگی میله حفاری تأثیر میگذارد. نورد گرم سوراخکاری شده و مغزهگیری شده بهترین کیفیت سوراخ داخلی و عملکرد عمر خستگی را ارائه میدهد، اگرچه هزینه بالاتر و راندمان پایینتری دارد.
سوراخکاری گرم و به دنبال آن نورد گرم، تغییر شکل یکنواختتری نسبت به کشش گرم ایجاد میکند و پتانسیل قویتری برای بهبود ریزساختار و افزایش حداکثر عمر مفید میلههای حفاری H22 دارد. برای تولیدکنندگان و پیمانکاران حفاری، کنترل کیفیت سوراخ داخلی برای کاهش شکستهای خستگی و بهبود قابلیت اطمینان حفاری سنگ ضروری است.