
کیفیت فولاد توخالی برای میلههای حفاری سنگین
میلههای حفاری سنگین، انرژی ضربه و چرخش را از متههای هیدرولیکی سنگ به مته منتقل میکنند. بدنه فولادی توخالی آنها باید در برابر ضربات مکرر با انرژی بالا، گشتاور، سایش و آب یا هوای خورنده که از طریق آن شسته میشوند، مقاومت کند. با قدرتمندتر شدن تجهیزات حفاری، کیفیت و استحکام فولاد توخالی به طور فزایندهای برای عمر میله و قابلیت اطمینان حفاری اهمیت پیدا میکند.
روش تولید مورد استفاده برای تولید فولاد توخالی بر ابعاد، ساختار داخلی، شرایط سطح و عملکرد خستگی آن تأثیر میگذارد. این مقاله دو روش تولید رایج و عوامل کیفی مؤثر بر عملکرد میله حفاری سنگین را بررسی میکند.
الزامات مربوط به میلههای حفاری سنگین
میلههای حفاری سنگین تحت شرایط سخت کار میکنند. مقاله منبع، دکلهای هیدرولیکی را توصیف میکند که هزاران ضربه در دقیقه، با انرژی ضربه بالا و گشتاور قابل توجه وارد میکنند. میله باید این انرژی را از طریق امواج تنشی منتقل کند، در حالی که میچرخد و مواد شستشو را از طریق مجرای داخلی خود حمل میکند.
در حین کار، بدنه میله بارهای ضربه، خمش، پیچش و خستگی را تجربه میکند. سطح خارجی آن با سنگ و دیواره سوراخ در تماس است، در حالی که سوراخ شستشوی داخلی در معرض آب یا هوای تحت فشار و خردههای ساینده قرار دارد. این ترکیب، فولاد توخالی را به بخش مهمی از کل سیستم حفاری تبدیل میکند.
این مقاله، بازار رو به رشدی را برای میلههای سنگین، از جمله خانوادههای محصولات T51، T45 و H35 توصیف میکند. همچنین گزارش میدهد که میلههای داخلی سهم قابل توجهی از بازار را به دست آوردهاند، در حالی که تغییرپذیری در طول عمر مفید و شکستگی ناشی از خستگی همچنان برای برخی از محصولات نگرانکننده است. این ارقام بازار، گزارش مقاله را منعکس میکنند و باید با دادههای منطقهای فعلی مقایسه شوند.
دو مسیر تولید برای فولاد توخالی
این مقاله دو مسیر تولید برای فولاد توخالی را شرح میدهد.
روش اول با سوراخ کردن یک شمش جامد و سپس غلتاندن آن با یک مندرل یا میله مغزی، سوراخ داخلی ایجاد میکند. یک فرآیند ساده شده به شرح زیر است:
فولادسازی و پالایش
ریختهگری پیوسته شمش بزرگ
نورد اولیه برای باز کردن و شکل دادن به شمش
حفاری مکانیکی سوراخ مرکزی
قرار دادن میله هسته
نورد برای تشکیل فولاد توخالی
مسیر دوم از سوراخکاری گرم و نورد گرم استفاده میکند. یک شمش گرد گرم میشود، سوراخ میشود تا یک سوراخ مرکزی ایجاد شود، قطر آن کاهش مییابد و به شکل بخش توخالی نهایی نورد میشود.
هر فرآیند دارای معایبی است. سوراخکاری و نورد میلهای-مغزهای در صورت اجرای خوب میتوانند هندسه داخلی کنترلشده و جریان مطلوب فلز را فراهم کنند. سوراخکاری و نورد گرم ممکن است مزایایی در بازده، هزینه تولید و انعطافپذیری تولید داشته باشند. بهترین مسیر به درجه فولاد، ابعاد محصول، تجهیزات، اهداف کیفی و حجم تولید بستگی دارد.
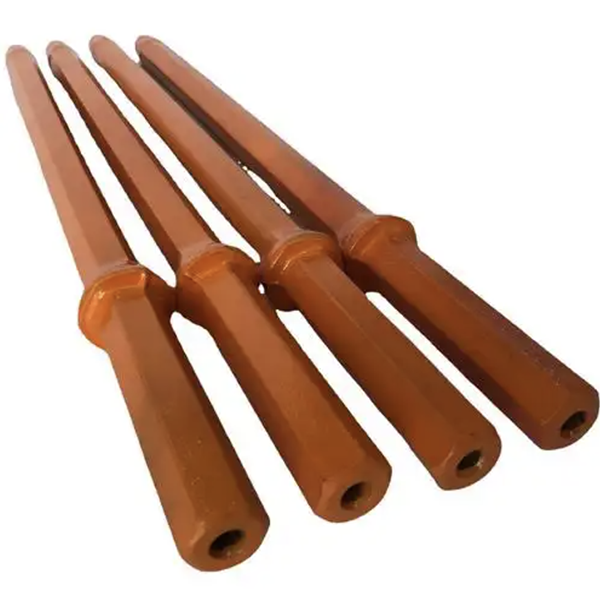
چگونه تولید بر کیفیت محصول تأثیر میگذارد
هندسه داخلی فولاد توخالی بر نحوه تحمل بار میله حفاری تأثیر میگذارد. در مسیر سوراخکاری شده، یک سوراخ خارج از مرکز میتواند ضخامت دیواره ناهموار ایجاد کند. گذارهای داخلی تیز ممکن است تنش را متمرکز کرده و به نقاط شروع ترک خستگی تبدیل شوند.
فولاد توخالی نورد گرم و سوراخکاری شده میتواند چالشهای خاص خود را داشته باشد. ترکهای مارپیچی یا ترکهای سطحی کوچک در داخل یا خارج، در صورت عدم کنترل، ممکن است بر عمر مفید آن تأثیر بگذارند. این نقصها میتوانند زمانی که میله در معرض ضربه و خمش مکرر قرار میگیرد، جدیتر شوند.
بنابراین، تولیدکنندگان باید موارد زیر را رصد کنند:
ابعاد و مشخصات بیرونی
قطر داخلی سوراخ و متحدالمرکز بودن
یکنواختی ضخامت دیواره
صافی
وضعیت سطح داخلی و خارجی
کربنزدایی و رسوبگذاری
خواص مکانیکی
تمیزی و سطح شمول فولاد
الزامات بازرسی باید منعکس کننده طراحی میله و شرایط عملیاتی باشد. معیارهای پذیرش سطحی و ابعادی باید قبل از تولید تعریف شده و به طور مداوم اعمال شوند.
تمیزی و ثبات فولاد
این مقاله، فولاد 23CrNi3Mo را به عنوان یک فولاد رایج برای میلههای حفاری سنگین معرفی میکند و خاطرنشان میکند که الزامات شیمیایی و مکانیکی اسمی ممکن است در بین تأمینکنندگان قابل مقایسه باشد، در حالی که تمیزی و ثبات هنوز متفاوت است.
عوامل کلیدی شامل محتوای گوگرد و آلومینیوم، میزان گازهای محلول مانند نیتروژن و هیدروژن، مورفولوژی آخال و پایداری ریزساختار با بزرگنمایی کم است.
این عوامل مهم هستند زیرا آخالها، عیوب مربوط به گاز و عدم یکنواختی موضعی میتوانند مقاومت در برابر خستگی را کاهش دهند. تحت تأثیر مکرر، یک نقص کوچک داخلی یا سطحی ممکن است نقطه شروع ترک باشد. کنترل و بازرسی بهبود یافته فولادسازی به کاهش این خطر کمک میکند.
ترکیب شیمیایی به تنهایی کیفیت را تعیین نمیکند. دو هیت با شیمی اسمی مشابه میتوانند عملکرد متفاوتی داشته باشند اگر تمیزی، جداسازی، عیوب داخلی یا ریزساختار آنها متفاوت باشد.
تطبیق فولاد توخالی با فرآیند ساخت میله
فولاد توخالی تنها ماده اولیه است. میله مته نهایی همچنین به ماشینکاری، تولید رزوه، عملیات حرارتی، صاف کردن و بازرسی نهایی بستگی دارد.
فولاد باید برای کل فرآیند مورد نظر سازنده مناسب باشد. تغییرات در سختی یا ریزساختار میتواند بر ماشینکاری و پاسخ به عملیات حرارتی تأثیر بگذارد. صافی ضعیف یا ضخامت دیواره ناهماهنگ میتواند در حین ماشینکاری رزوه و سرویس مشکلاتی ایجاد کند.
یک برنامه تأمین قابل اعتماد باید شامل گواهی مواد، قابلیت ردیابی حرارت، تلرانسهای ابعادی توافقشده، محدودیتهای نقص و بررسی عملکرد دورهای باشد. دادههای میدانی در مورد مترهای حفاریشده، محلهای شکستگی، سایش رزوه و زمان از کارافتادگی میتواند به شناسایی اینکه آیا مشکل از فولاد توخالی، فرآوری پاییندستی یا شرایط عملیاتی ناشی میشود، کمک کند.
نتیجهگیری
هر دو روش تولید سوراخکاری شده و سوراخکاری شده داغ میتوانند فولاد توخالی را برای میلههای حفاری سنگین فراهم کنند، در صورتی که فرآیند به درستی کنترل شود. عملکرد آنها به هندسه داخلی، ضخامت دیواره، کیفیت سطح، تمیزی فولاد و خواص مکانیکی پایدار بستگی دارد.
برای تولیدکنندگان میله حفاری و پیمانکاران حفاری، هدف ارزیابی کامل مواد و زنجیره تولید است. فولاد توخالی منسجم، پایه قویتری برای میله ایجاد میکند که منجر به عمر خستگی قابل اعتماد، ماشینکاری قابل پیشبینی و عملکرد حفاری قابل اعتماد میشود.



