
حالتهای خرابی مته متقاطع و نحوه افزایش عمر مفید در حفاری سنگ
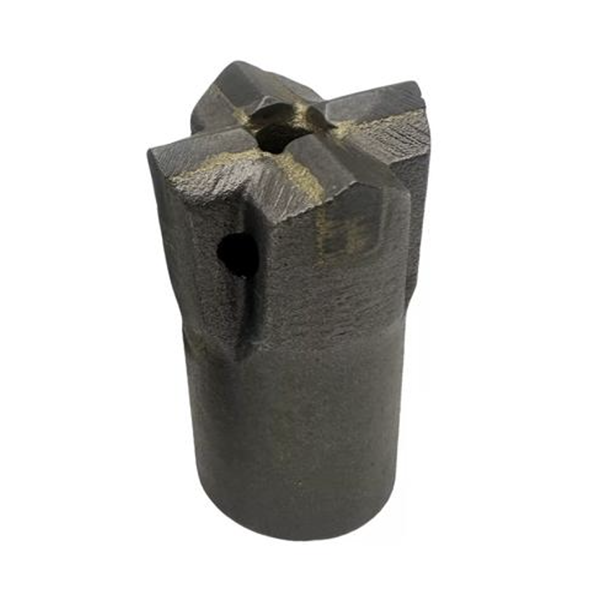
متههای ضربدری همچنان به طور گسترده در استخراج زغال سنگ، تونلسازی، استخراج معادن و حفاری عمومی سنگ مورد استفاده قرار میگیرند. هندسه ساده، ساختار برش قوی و عملکرد عملی آنها، آنها را برای بسیاری از کاربردهای حفاری با قدرت کم تا متوسط مناسب میکند. با این حال، مته ضربدری همچنین ابزاری مصرفی است که تحت ضربه، چرخش، سایش و گرما مکرر عمل میکند.
وقتی یک مته متقاطع زود خراب میشود، هزینه فقط به تعویض مته محدود نمیشود. خرابی زودرس میتواند نرخ نفوذ را کاهش دهد، حفاری را متوقف کند، به فولاد مته آسیب برساند، سوراخهای شستشو را مسدود کند، سوراخهای بیکیفیت ایجاد کند و زمان کار را افزایش دهد. در موارد دشوار، یک قطعه شکسته ممکن است نیاز به کار بازیابی داشته باشد یا منجر به رها شدن سوراخ شود.
بیشتر خرابیهای متههای حفاری به یک یا چند مورد از چهار حوزه زیر مربوط میشود: طراحی مته، کیفیت مواد، فرآیند تولید و عملیات میدانی. درک حالتهای معمول خرابی به اپراتورها و خریداران ابزار حفاری کمک میکند تا انتخابهای بهتری داشته باشند و عمر ابزار را بهبود بخشند.
۱. انبساط و ترک خوردگی دامن مته
یکی از خرابیهای رایج، انبساط دامن مته است که اغلب با ترک خوردن همراه میشود. دامن، قسمت پایینی بدنه مته است که مته را به فولاد مته متصل میکند. این قسمت باید در حین انتقال انرژی ضربه و حفظ اتصال ایمن، از نظر ابعادی پایدار بماند.
وقتی دامن (skirt) منبسط میشود، مخروط داخلی یا ناحیه اتصال میتواند شل شود. مته ممکن است به تدریج به عمق بیشتری روی فولاد مته حرکت کند، در حالی که ساقه (shank) میتواند یک پله یا نقطه سایش در پایین دامن ایجاد کند. این میتواند منجر به شل شدن اتصالات، مسدود شدن سوراخهای شستشو، شکستن قطعات، شکستن ساقه و خرابی زودرس مته شود.
انبساط دامن میتواند زمانی رخ دهد که بدنه مته فاقد استحکام ساختاری کافی برای بار اعمال شده باشد. اگر دیواره دامن خیلی نازک باشد، زاویه سوراخ مخروطی نامناسب باشد یا عمق درج ناکافی باشد، بدنه مته ممکن است پشتیبانی کافی را ارائه ندهد.
خواص مواد نیز مهم است. بدنهی مته که خیلی سخت است، ممکن است شکننده شود و در اثر ضربه ترک بخورد. بدنهی خیلی نرم ممکن است تغییر شکل دهد یا راحتتر منبسط شود. شرایط صحیح عملیات حرارتی باید بین چقرمگی، سختی و مقاومت در برابر تغییر شکل تعادل برقرار کند.
شیوههای عملیاتی میتوانند مشکل را بدتر کنند. تطابق نامناسب بین ساقه و سوراخ مخروطی، نصب یا برداشتن نادرست مته، چکشکاری بیش از حد و سنگزنی مجدد نامناسب، همگی میتوانند به ناحیه اتصال آسیب برسانند. اپراتورها باید سطوح جفتشده را مرتباً بررسی کنند و از استفاده از مته فولادی آسیبدیده با مته جدید خودداری کنند.
۲. شکستگی خستگی بدنه مته
شکستگی ناشی از خستگی یکی دیگر از حالتهای عمده شکست است. این شکستگی اغلب در ناحیه "کمر" بدنه مته، نزدیک محل اتصال بین بخش ساق و قسمت پایینی دامن مته، یافت میشود.
این محل میتواند سطح مقطع نسبتاً کوچکی داشته باشد و ممکن است در طول چرخههای ضربه مکرر، تمرکز تنش را تجربه کند. هر ضربه از مته سنگ، یک چرخه بار ایجاد میکند. در طول هزاران چرخه، حتی یک نقص هندسی کوچک یا نقص سطحی میتواند نقطه شروع یک ترک خستگی باشد.
مقاله منبع اشاره میکند که بخش بزرگی از شکستگیهای بدنهی مته در این ناحیهی گذار رخ میدهد. این موضوع اهمیت طراحی ساختاری روان و تولید دقیق را برجسته میکند.
عوامل متعددی میتوانند خطر شکستگی ناشی از خستگی را افزایش دهند:
ضخامت ناکافی دیواره دامن
انتقالهای تیز بین سطوح داخلی و خارجی
شعاع فیلت کوچک یا گوشههای تیز
استحکام یا چقرمگی ناکافی مواد
عملیات حرارتی ناهموار
علائم ماشینکاری خشن و عیوب سطحی
عدم تقویت سطح یا محافظت در برابر خوردگی
تماس ضعیف بین اتصال ساق و مته
ضربه خارج از مرکز در حین حفاری
روشهای نادرست برداشتن مته، مانند کوبیدن مته با چکش دستی
طراحی خوب مته باید از تغییرات ناگهانی در ضخامت مقطع جلوگیری کند. شعاعهای صاف و هندسه متعادل به کاهش تمرکز تنش کمک میکنند. در طول ساخت، علائم ماشینکاری باید کنترل شوند و عملیات حرارتی باید خواص ثابتی را در سراسر مناطق بحرانی ایجاد کند.
در استفاده میدانی، اپراتورها باید از مجبور کردن مته فرسوده به ادامه حفاری پس از مشاهده لرزش بیش از حد یا ضربه غیرطبیعی خودداری کنند. یک ترک کوچک میتواند به سرعت تحت بارگذاری مکرر رشد کند.
۳. تلفات قطعه و جداسازی تیغه
متههای متقاطع معمولاً از قطعات آلیاژ سخت یا عناصر برش کاربیدی استفاده میکنند. اگر این قطعات شل شوند، ترک بخورند یا بیفتند، عملکرد حفاری میتواند به سرعت کاهش یابد.
از بین رفتن قطعهی اتصال معمولاً به کیفیت پایین لحیمکاری یا اتصال مرتبط است. بدنهی فولادی، قطعهی کاربیدی، مادهی پرکننده و طراحی اتصال باید با هم هماهنگ باشند. اگر فرآیند لحیمکاری به درستی کنترل نشود، اتصال ممکن است فاقد استحکام کافی برای تحمل ضربههای مکرر و چرخههای حرارتی باشد.
هندسه محفظه اینسرت نیز مهم است. این محفظه باید به درستی از کاربید پشتیبانی کند و در عین حال ضخامت لحیم و جریان صحیح مواد را فراهم کند. اگر اینسرت به درستی در جای خود قرار نگیرد، ممکن است تماس ناهموار باشد و بار روی ناحیه کوچکی متمرکز شود.
علل بالقوه از دست دادن قطعه داخلی عبارتند از:
دما یا زمان لحیمکاری نادرست
آلیاژ لحیم ناسازگار
آلودگی سطح قبل از لحیم کاری
هندسه نادرست محفظه داخلی
قرارگیری نامناسب قطعهی درج شده
بارگذاری ضربهای بیش از حد
حفاری خشک و گرمای بیش از حد
لرزش شدید ناشی از تراز نامناسب حفاری
تولیدکنندگان باید از رویههای لحیمکاری کنترلشده استفاده کنند و کیفیت نصب اینسرت را بررسی کنند. اپراتورها باید اطمینان حاصل کنند که شستشو مؤثر است و در صورت شل شدن یا آسیب دیدن اینسرت، حفاری را متوقف کنند.
۴. شکستگی زودهنگام کاربید
اینسرتهای کاربیدی بسیار سخت و مقاوم در برابر سایش هستند، اما در برابر آسیب مصون نیستند. خرابی زودهنگام کاربید میتواند به صورت لبپریدگی لبه، شکستگی گوشه، ترک خوردگی، شکستگی اینسرت یا از بین رفتن کامل اینسرت ظاهر شود.
علت ممکن است مربوط به طراحی مته، درجه کاربید، کیفیت ساخت، شرایط حفاری یا رفتار اپراتور باشد. یک اینسرت کاربیدی باید از بدنه فولادی پشتیبانی کافی داشته باشد و با شرایط سنگ مطابقت داشته باشد. یک درجه کاربیدی مناسب برای سنگهای ساینده و سخت ممکن است رفتار متفاوتی نسبت به نوع مورد استفاده در سازندهای نرمتر یا بسیار شکسته داشته باشد.
روشهای نادرست سوراخکاری اغلب عامل اصلی شکست زودهنگام کاربید هستند. نمونههای رایج شامل سوراخکاری خشک، گرمایش بیش از حد، ضربه زدن به ته سوراخ بدون نفوذ مؤثر، تیز کردن بیش از حد لبه برش و کار گذاشتن مته در سوراخ آسیبدیده یا ناهموار است.
سوراخکاری خشک به ویژه مضر است زیرا باعث کاهش خنک شدن و حذف برادهها میشود. گرما میتواند به سرعت ایجاد شود و اتصال لحیم را تضعیف کرده و تنش حرارتی در کاربید را افزایش دهد. شستشوی ضعیف همچنین باعث خرد شدن مجدد برادهها میشود که باعث افزایش سایش و لرزش میشود.
سنگزنی مجدد عامل مهم دیگری است. یک مته فرز ساییده شده باید قبل از اینکه کاربید به شدت آسیب ببیند، تیز شود. با این حال، سنگزنی بیش از حد میتواند لبهای بیش از حد تیز و ضعیف ایجاد کند که به سرعت لبپر میشود. سنگزنی مجدد باید هندسه برش مورد نظر را بازیابی کند، نه اینکه صرفاً ماده را از بین ببرد.
اقدامات پیشگیرانه برای افزایش طول عمر مته کراس بیت
یک مته متقاطع بادوامتر با انتخاب صحیح آغاز میشود. طراحی مته، درجه کاربید، بدنه فولادی، سیستم مخروطی و چیدمان شستشو باید با سختی سنگ، میزان سایندگی، تجهیزات حفاری و اندازه سوراخ مطابقت داشته باشد.
اپراتورها همچنین باید یک روال نگهداری پیشگیرانه را دنبال کنند:
قبل از سوراخکاری، تناسب مته و ساق را بررسی کنید
قطعات کاربیدی را از نظر ترک، شل بودن و ساییدگی بیش از حد بررسی کنید
شستشوی مؤثر با هوا یا آب را حفظ کنید
از حفاری خشک در مواردی که نیاز به شستشو با آب است، خودداری کنید.
از تنظیمات صحیح ضربه، چرخش و فرو بردن استفاده کنید
قبل از آسیب جدی به کاربید، لبههای برش خورده را دوباره سنگزنی کنید
هنگام نصب یا برداشتن، به مته ضربه نزنید
فولاد مته آسیب دیده، ساقههای فرسوده و میلههای کج شده را فوراً تعویض کنید.
الگوهای خرابی غیرعادی را ثبت کنید و شرایط حفاری را بررسی کنید
نتیجهگیری
شکست متههای ضربدری به ندرت تنها توسط یک عامل ایجاد میشود. انبساط دامن، شکستگی خستگی بدنه، از بین رفتن اینسرت و شکستگی کاربید میتواند ناشی از ترکیبی از محدودیتهای طراحی، خواص مواد، تغییرات تولید و استفاده نادرست باشد.
برای پیمانکاران حفاری، موثرترین استراتژی انتخاب یک مته متقاطع (cross bit) خوشساخت، تطبیق آن با شرایط حفاری و بهکارگیری آن با روشهای صحیح شستشو و نگهداری است. این رویکرد میتواند ثبات نفوذ را بهبود بخشد، زمان ازکارافتادگی غیرمنتظره را کاهش دهد و هزینه کل به ازای هر متر حفاری را کاهش دهد.



