
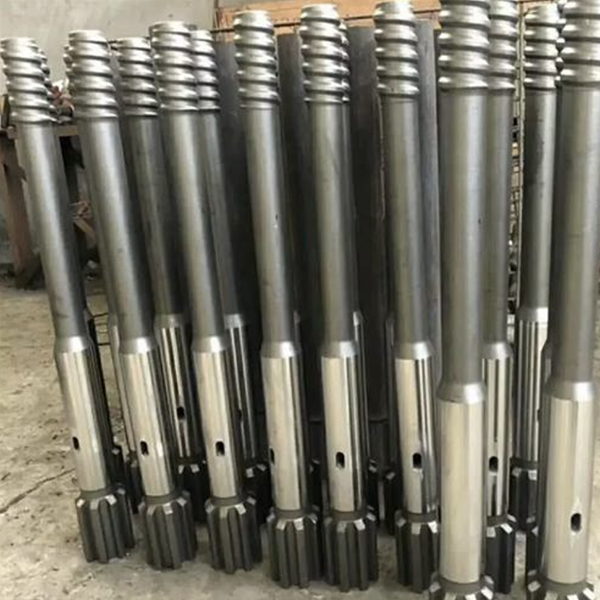
جلوگیری از شکستگی ابزار مته: درسهایی از تحلیل شکست فولاد 23CrNi3Mo
ابزارهای حفاری مورد استفاده در پروژههای معدن، استخراج معادن و انرژی تحت برخی از سختترین شرایط مکانیکی در صنعت کار میکنند. اجزای چکش DTH، ساقهها، میلههای حفاری و بدنههای مته باید در برابر ضربههای مکرر، پیچش، خم شدن، سایش سایشی، خوردگی و تنش تماسی مقاومت کنند. هنگامی که یک ابزار قبل از موعد مقرر دچار شکستگی میشود، نتیجه چیزی بیش از از دست دادن یک جزء است: حفاری متوقف میشود، تولید به تأخیر میافتد و تجهیزات متصل ممکن است آسیب ببینند.
تحلیل شکست ابزارهای مته فولادی 23CrNi3Mo کربوریزه شده، راهنمایی ارزشمندی برای تولیدکنندگان و کاربران ارائه میدهد. درس کلیدی این است که عمر خستگی به تعادل بین سختی سطح و چقرمگی هسته، و همچنین دقت ماشینکاری، عملیات حرارتی و کیفیت کلی مواد بستگی دارد.
چرا ابزارهای حفاری در برابر شکست ناشی از خستگی آسیبپذیر هستند؟
یک ابزار مته در هر چرخه متهکاری در معرض بارگذاری مکرر قرار دارد. انرژی ضربه از طریق بدنه ابزار عبور میکند، در حالی که چرخش و نیروی پیشروی تنش اضافی ایجاد میکنند. در شرایط کاری واقعی، قطعه ممکن است موارد زیر را نیز تجربه کند:
خم شدن ناشی از ناهمراستایی یا انحراف سوراخ.
بارگذاری پیچشی ناشی از چرخش و تماس مته با سنگ.
سایش ناشی از گرد و غبار سنگ و خردههای سنگ.
خوردگی ناشی از آب معدن، آب شستشو یا شرایط حفاری مرطوب.
تمرکز تنش موضعی در اسپلاینها، رزوهها، شانهها و گذارهای ماشینکاری شده.
این بارها ایستا نیستند. آنها هزاران بار در طول حفاری تکرار میشوند، که عملکرد خستگی را بسیار مهم میکند. عیوب سطحی کوچک، علائم تیز ماشینکاری، انتقال ضعیف یا عملیات حرارتی نامناسب میتوانند به محلهای شروع ترک تبدیل شوند. به محض تشکیل ترک، بارگذاری ضربهای میتواند آن را به سرعت به جلو سوق دهد.
نقش کربندهی در عملکرد ابزار مته
کربندهی معمولاً برای ایجاد یک سطح سخت و مقاوم در برابر سایش و در عین حال حفظ هسته سختتر استفاده میشود. برای ابزارهای مته، این ترکیب ضروری است. سطح باید در برابر سایش و آسیب تماسی مقاوم باشد، در حالی که هسته باید انرژی ضربه را جذب کرده و از شکست ترد جلوگیری کند.
یک ساختار کربندهی شدهی موفق باید گذار تدریجی از لایهی سطحی سخت به هستهی نرمتر و چقرمهتر داشته باشد. این گرادیان سختی به توزیع تنش کمک میکند و خطر تغییر ناگهانی خواص بین لایهها را کاهش میدهد.
اگر لایه کربندار شده بیش از حد شکننده، بیش از حد ناهموار یا با هسته تطابق ضعیفی داشته باشد، مقاومت در برابر خستگی میتواند کاهش یابد. یک ناحیه انتقال باریک ممکن است تغییر شدیدی در سختی و ریزساختار ایجاد کند. تحت ضربه مکرر، این ناحیه میتواند در برابر ترک خوردن آسیبپذیر شود. در مقابل، یک ناحیه انتقال پهنتر و نرمتر به ابزار کمک میکند تا در برابر شروع ترک مقاومت کند و انتشار ترک را کندتر کند.
ظاهر شکستگی به شناسایی علت اصلی کمک میکند
بررسی سطح شکست یکی از مفیدترین روشها در تجزیه و تحلیل شکست ابزار مته است. میکروسکوپ الکترونی روبشی میتواند نشان دهد که آیا ترک به تدریج در اثر خستگی رشد کرده یا اینکه قطعه به طور ناگهانی شکسته است.
قطعهای با مقاومت خستگی بهتر، اغلب قبل از شکست نهایی، شواهدی از رشد ترک، از جمله شیارهای خستگی و فرورفتگیهای شکلپذیر، نشان میدهد. این ویژگیها نشان میدهند که ماده انرژی را جذب کرده و در طول زمان در برابر انتشار ترک مقاومت کرده است.
در مقایسه، یک شکست ترد ممکن است نسبتاً صاف به نظر برسد و تغییر شکل پلاستیک محدودی نشان دهد. این میتواند نشان دهد که یک نقص یا تمرکز تنش منجر به شکست سریع قبل از اینکه ماده فرصت تغییر شکل قابل توجهی داشته باشد، شده است.
محل شکست نیز مهم است. شیارها، ریشههای رزوه و گذارهای هندسی تیز، مکانهای رایجی برای تمرکز تنش هستند. اگر شکستگیها به طور مداوم از لبه شیار یا گوشه ماشینکاری شده شروع شوند، بررسی باید بر روی پرداخت سطح، دقت ابعادی، هندسه ابزار و اثرات عملیات حرارتی موضعی متمرکز شود.
ریزساختار و سختی باید با هم کار کنند
یک سطح سخت به طور خودکار یک سطح بادوام نیست. قابلیت اطمینان ابزار مته به رابطه بین لایه کاربوریزه شده، ناحیه انتقال و ساختار هسته بستگی دارد.
برای بسیاری از قطعات سوراخکاری ضربهای، ساختار مطلوب ترکیبی از یک سطح با سختی بالا و یک هسته با چقرمگی کافی است. یک پروفیل سختی تدریجی میتواند به کاهش رفتار شکنندگی کمک کند. ریزساختار باید کنترل شود تا از شکنندگی بیش از حد جلوگیری شود و در عین حال مقاومت کافی در برابر سایش و تغییر شکل فراهم شود.
ساختارهای مارتنزیتی میتوانند سختی بالایی را ارائه دهند، اما سختی بیش از حد در هسته یا یک ناحیه استحاله ناگهانی ممکن است چقرمگی را کاهش دهد. ساختارهای بینیتی یا تمپر شده در هسته میتوانند بسته به طراحی خاص و فرآیند عملیات حرارتی، به افزایش مقاومت در برابر ضربه کمک کنند.
نتیجه صحیح، یک مقدار سختی جهانی نیست. بلکه یک پروفیل خواص کنترلشده است که با هندسه ابزار، ترکیب آلیاژ، بار عملیاتی و شرایط سایش مورد انتظار مطابقت دارد.
تمیزی فولاد هنوز هم اهمیت دارد
آخالهای غیرفلزی وقتی بزرگ، با توزیع نامناسب یا در نزدیکی سطوح تحت تنش بالا باشند، میتوانند به عوامل آغازگر خستگی تبدیل شوند. بنابراین، آخالهای اکسیدی و سولفیدی باید از طریق عملیات فولادسازی تمیز کنترل شوند.
با این حال، وجود آخالهای کوچک به طور خودکار هر نقصی را توضیح نمیدهد. اگر آخالها ریز و به خوبی کنترل شده باشند، علت مهمتر میتواند عدم تعادل عملیات حرارتی، طراحی ضعیف ناحیه انتقال، عیوب سطحی یا آسیب ماشینکاری باشد.
یک بررسی کامل از خرابی باید موارد زیر را بررسی کند:
منشأ شکستگی و جهت رشد ترک.
ریزساختار سطحی و زیرسطحی.
عمق و شیب سختی پوسته کربوریزه شده.
شاخصهای سختی و چقرمگی هسته.
اندازه، نوع و توزیع آخال.
هندسهی اسپلاینها، رزوهها و شانهها.
آثار ماشینکاری، سوختگی ناشی از سنگزنی و زبری سطح.
شرایط واقعی حفاری و سوابق نگهداری.
کنترلهای تولیدی که عمر ابزار را بهبود میبخشند
بهبود عمر ابزار مته نیازمند کنترل کیفیت هماهنگ از مواد اولیه تا بازرسی نهایی است.
تولید فولاد باید ترکیب، تمیزی و جداسازی را کنترل کند. نورد و آهنگری باید ریزساختار یکنواخت را حفظ کرده و از نواحی دانه درشت جلوگیری کند. ماشینکاری باید شیارهای تیز، رد عمیق ابزار و پرداختهای سطحی نامنظم را به حداقل برساند. سطوح بحرانی باید قبل از عملیات حرارتی و دوباره قبل از حمل و نقل بررسی شوند.
کربندهی و عملیات حرارتی پس از آن نیاز به کنترل دقیق دارند. عمق پوسته، پتانسیل کربن، سرعت کوئنچ و شرایط تمپر کردن، همگی بر ریزساختار نهایی و پروفیل سختی تأثیر میگذارند. یک فرآیند قوی، سطحی مقاوم در برابر سایش، ناحیه انتقالی صاف و هسته ای سخت ایجاد میکند.
تولیدکنندگان همچنین باید از روشهای اعتبارسنجی فرآیند مانند بررسی سختی، بررسی متالوگرافی، بازرسی ابعادی و آزمایشهای مرتبط با خستگی برای محصولات حساس استفاده کنند.
مراحل عملی برای کاربران
پیمانکاران حفاری همچنین میتوانند از طریق عملیات صحیح، خرابیهای زودرس را کاهش دهند. ابزارها باید با انرژی ضربه، گشتاور و قطر سوراخ مته مطابقت داشته باشند. کوپلینگهای فرسوده، تنظیم ضعیف و نیروی تغذیه بیش از حد باید در مراحل اولیه اصلاح شوند. اپراتورها باید به طور منظم اسپلاینها، رزوهها و سطوح تماس را بررسی کنند و ابزارهای آسیبدیده را قبل از اینکه ترکها به خرابیهای فاجعهبار تبدیل شوند، خارج کنند.
هدف صرفاً سختتر کردن ابزار مته نیست. هدف، ایجاد قطعهای با تعادل مناسب بین مقاومت در برابر سایش، چقرمگی، مقاومت در برابر خستگی و دقت تولید است. برای ابزارهای مته 23CrNi3Mo، این تعادل، اساس عملکرد قابل اعتماد و طولانی مدت در محیطهای دشوار حفاری سنگ است.



